 English
 简体中文
 Español
 Русский
 Português
 العربية
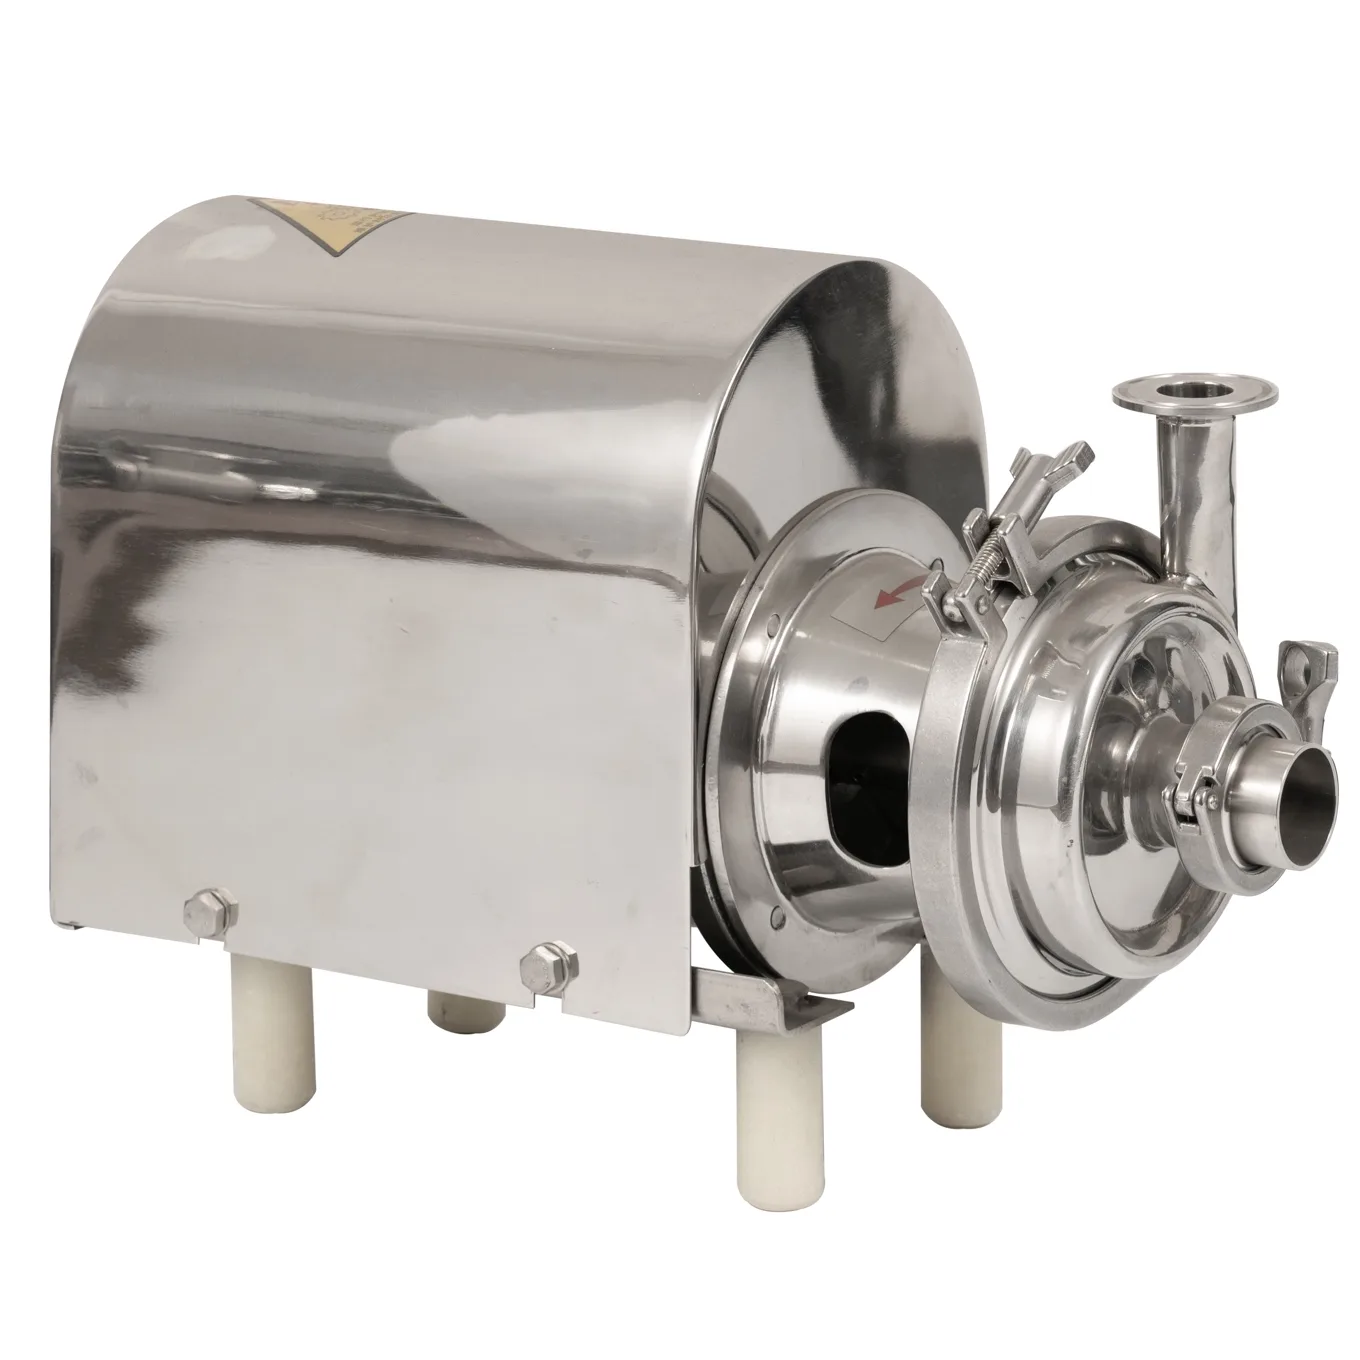
Comment choisir la bonne pompe centrifuge sanitaire en acier inoxydable pour l'industrie laitière ?
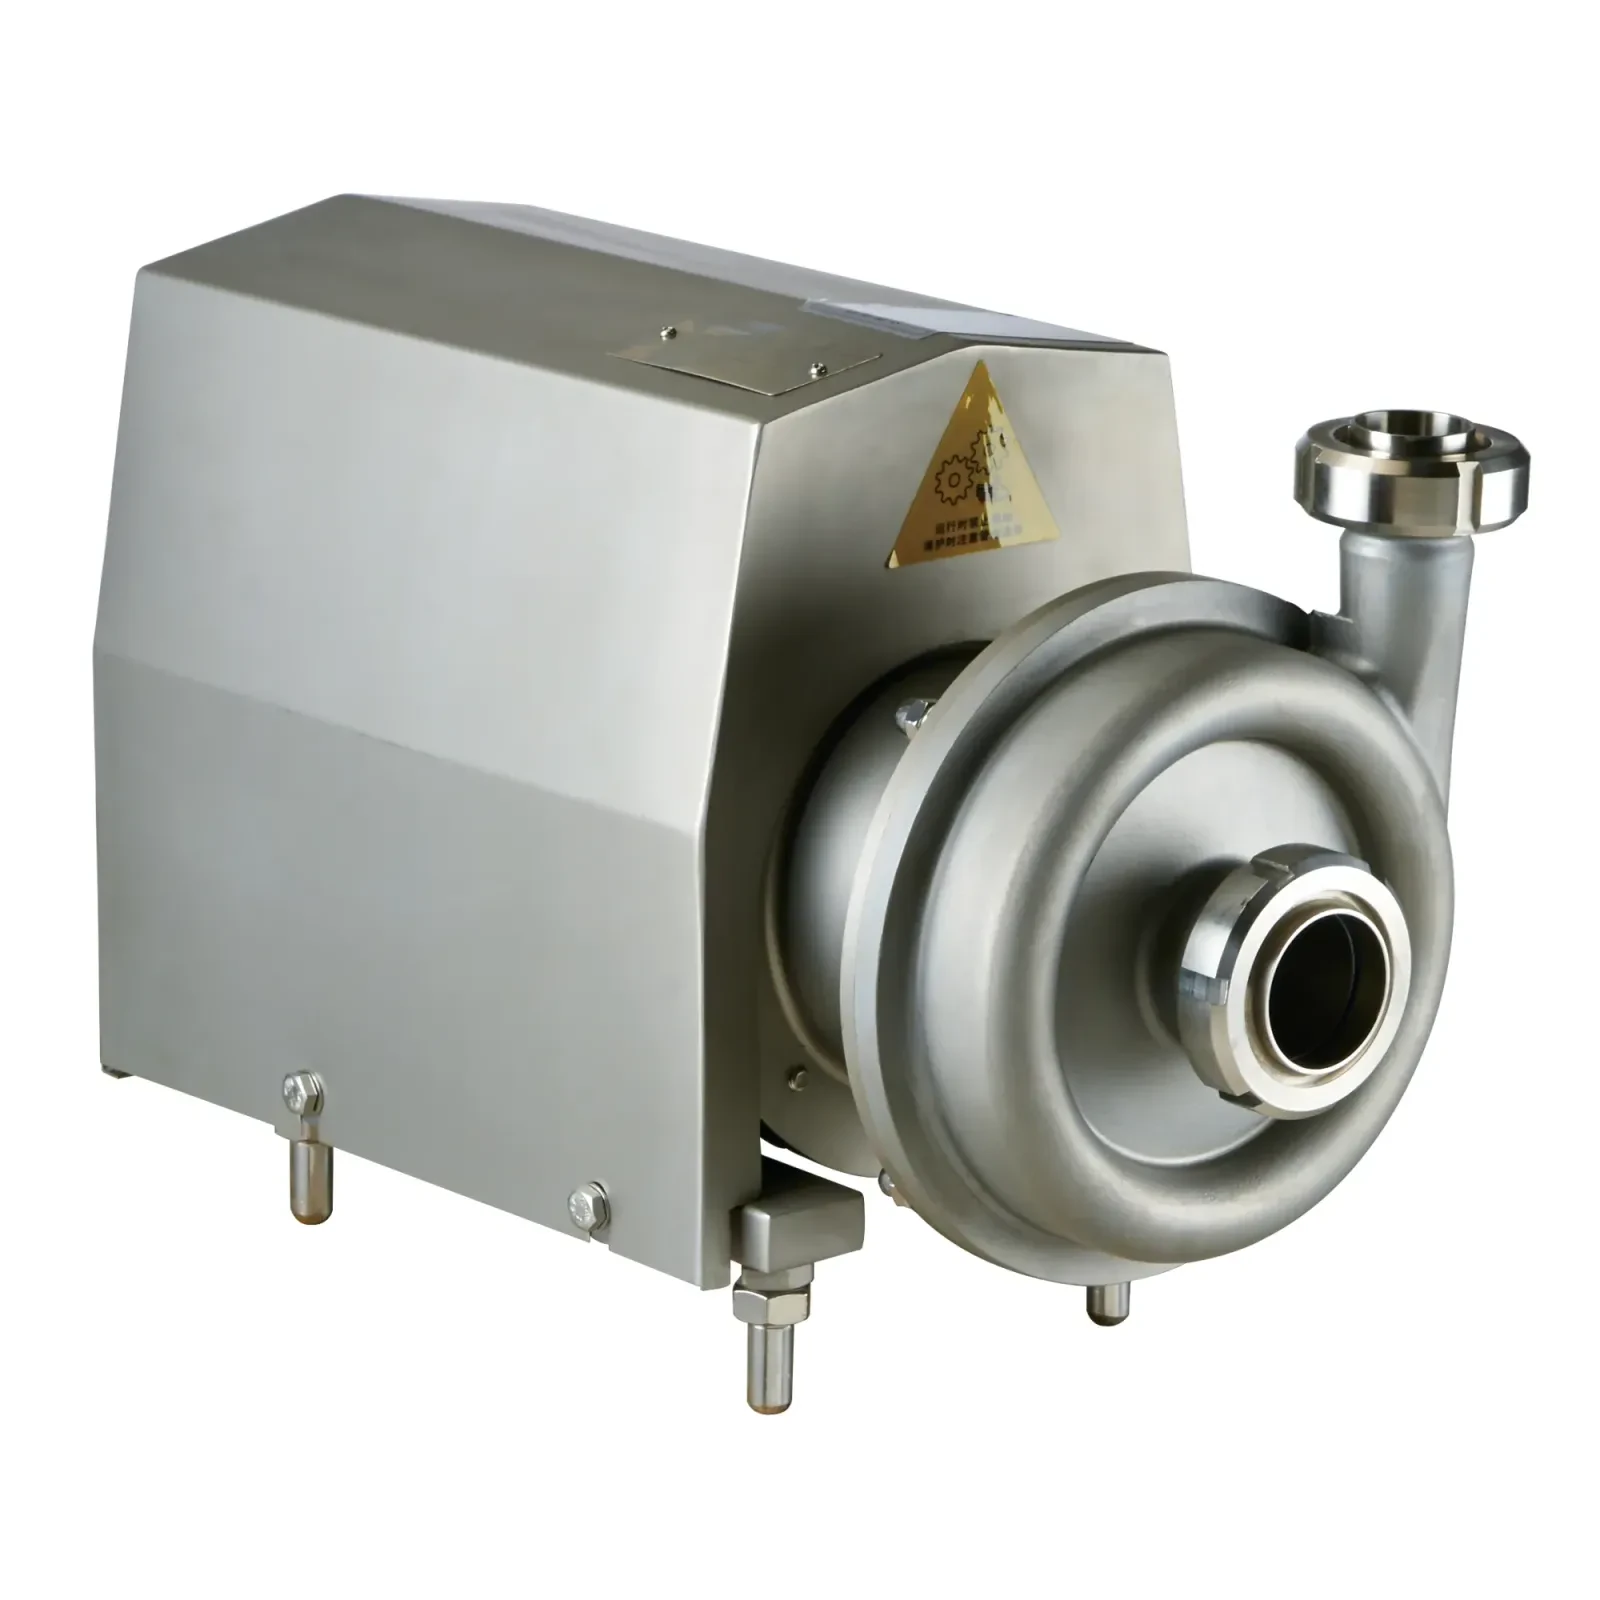
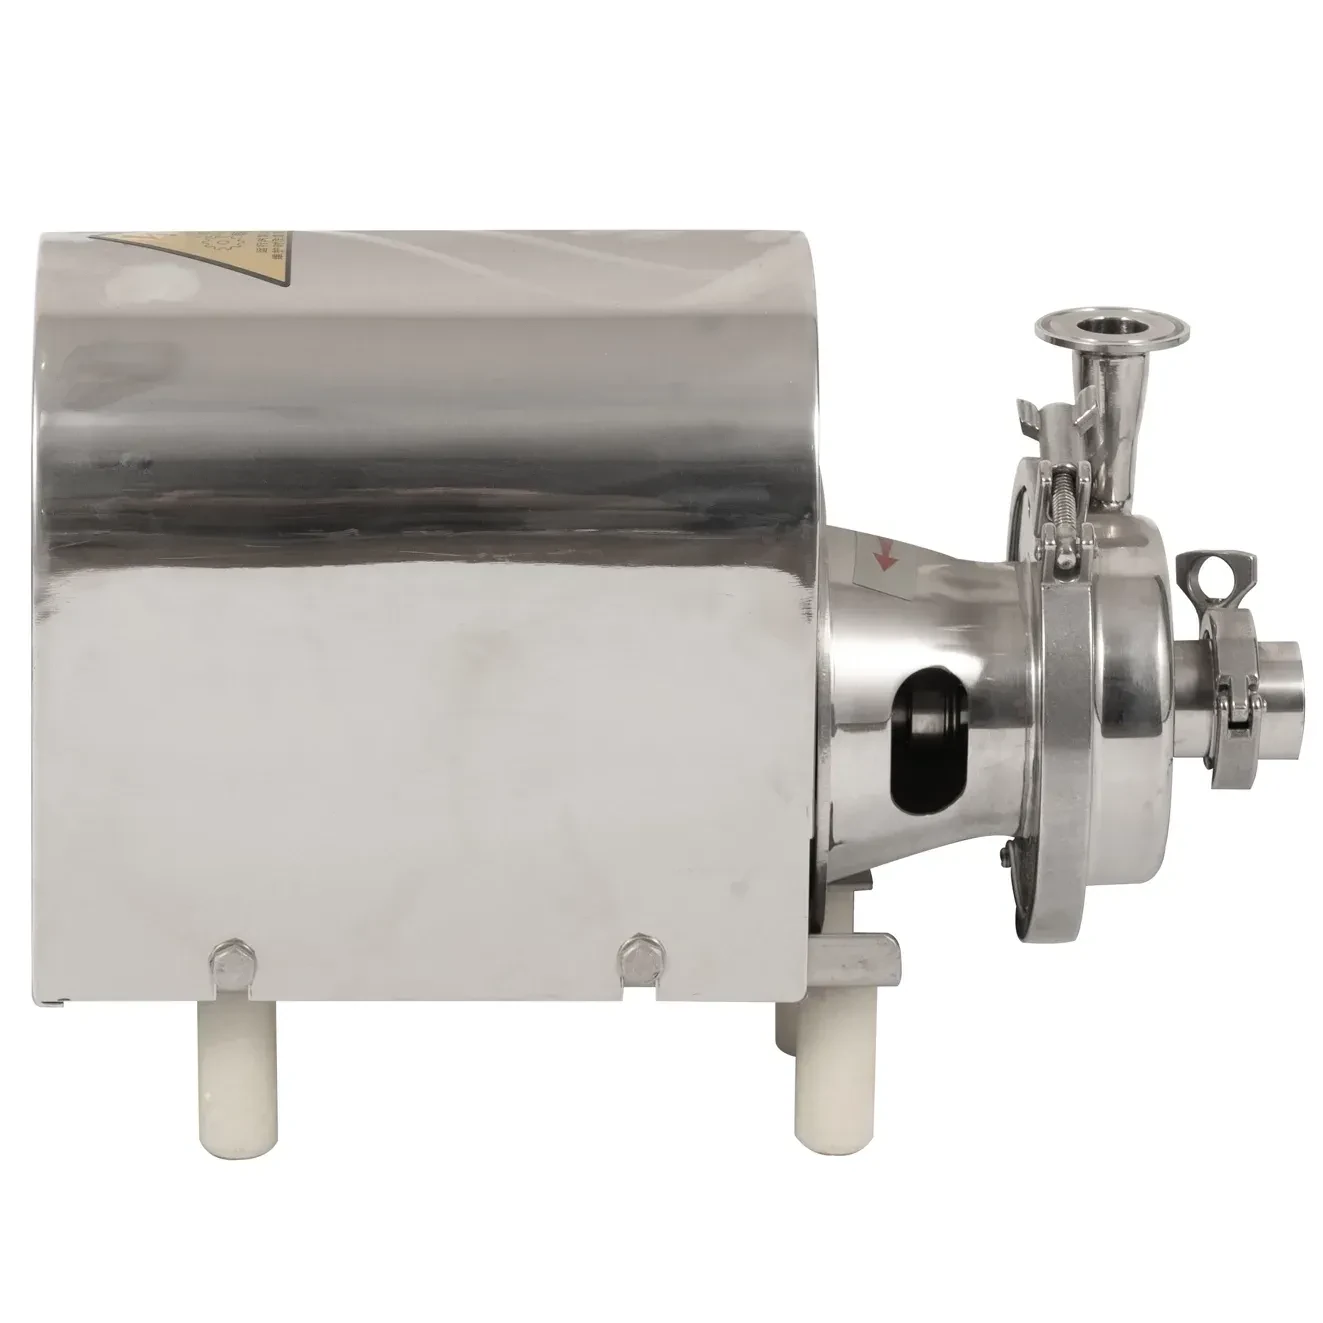
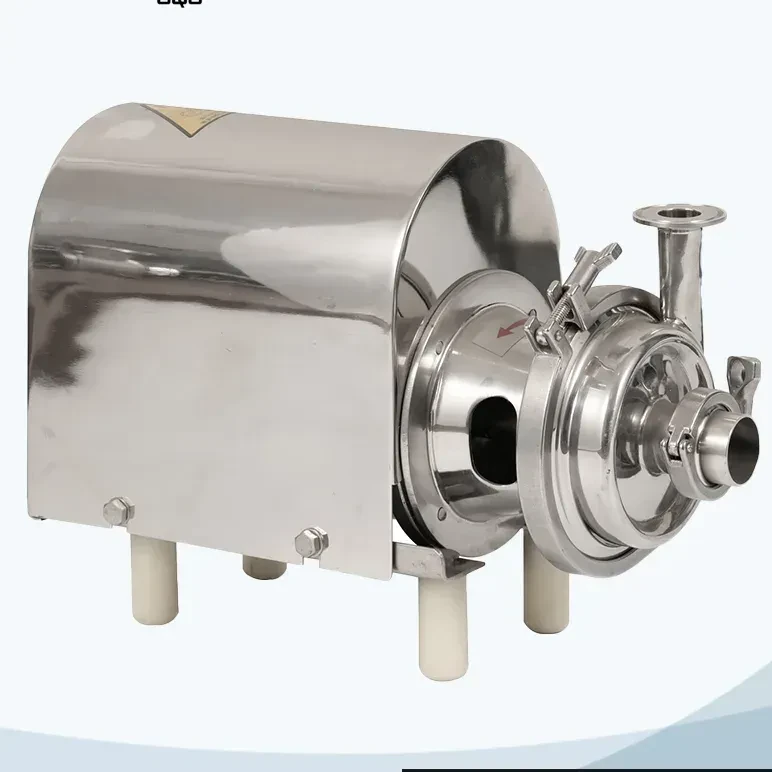
Lors du choix d'une pompe centrifuge sanitaire en acier inoxydable pour l'industrie laitière, l'essentiel est d'assurer un transfert à haut débit et faible cisaillement, tout en répondant pleinement aux exigences de conception hygiénique, de nettoyabilité et de résistance à la corrosion.
Lors du choix d'une pompe centrifuge sanitaire en acier inoxydable pour l'industrie laitière, l'essentiel est d'assurer un transfert à haut débit et faible cisaillement, tout en répondant pleinement aux exigences de conception hygiénique, de nettoyabilité et de résistance à la corrosion. Les pompes centrifuges sont parfaitement adaptées au transfert de fluides à faible viscosité et haut débit tels que le lait cru, le lait standardisé, l'eau et les solutions CIP (nettoyage en place).
Voici les points clés pour une sélection méthodique, classés par ordre de priorité :
1. Privilégier la conception sanitaire critique de la roue
C'est la distinction fondamentale entre les pompes centrifuges sanitaires et les pompes industrielles standard. Il est essentiel de choisir une roue ouverte ou semi-ouverte à aubes inclinées vers l'arrière. Cette conception élimine le flasque avant fermé, laissant les canaux d'écoulement entièrement ouverts ; cela garantit que lors des procédures CIP (nettoyage en place), les fluides de lavage atteignent toutes les surfaces — y compris l'arrière de la roue et l'intérieur du corps de pompe — sans laisser de zones mortes ni de résidus de produit. L'utilisation de roues fermées est strictement interdite, car leurs cavités internes sont extrêmement difficiles à nettoyer complètement, ce qui représente un risque sanitaire sérieux.
2. Vérification des normes de matériaux et de finition de surface
Tous les composants en contact avec le produit — corps de pompe, roue et arbre — doivent être fabriqués en acier inoxydable AISI 316L. Sa teneur en molybdène résiste efficacement à la corrosion par piqûres causée par les ions chlorure (présents dans les matières premières ou les agents de nettoyage) ainsi qu'aux solutions de lavage acides ou alcalines. La rugosité de surface interne doit respecter une limite de Ra ≤ 0,8 µm (Ra ≤ 0,5 µm recommandé pour les zones critiques) et subir un décapage et une passivation complets pour former une couche protectrice dense. Tous les joints en élastomère doivent être en EPDM ou FKM et disposer d'une déclaration de conformité FDA pour le contact alimentaire ; le caoutchouc nitrile (NBR) est strictement interdit en raison de sa faible résistance aux graisses et aux huiles.
3. Adapter précisément les garnitures mécaniques aux conditions de procédé
La garniture mécanique constitue la première ligne de défense contre les fuites et la contamination dans les pompes centrifuges sanitaires.
Configuration de base : Des garnitures mécaniques doubles doivent être sélectionnées ; idéalement, un orifice de détection de fuite doit être intégré entre les garnitures pour permettre une surveillance continue et prévenir la contamination croisée.
Conditions haute température (pasteurisation) : Des conceptions résistantes aux hautes températures sont requises. Les associations courantes de matériaux pour les bagues tournante et fixe incluent carbure de silicium contre carbone ; les joints auxiliaires doivent résister aux chocs thermiques (85–140 °C) et aux dilatations et contractions thermiques fréquentes.
Réception du lait et opérations CIP : Les garnitures doivent supporter les fluctuations fréquentes de température et de pression pour assurer un fonctionnement stable.
4. Mettre en œuvre une conception auto-vidangeable sans zones mortes
Le corps de pompe doit être conçu pour une vidange complète ; cela s'obtient soit en installant la pompe avec une inclinaison spécifique, soit en utilisant une conception de circuit d'écoulement garantissant que tout le liquide s'évacue entièrement par gravité après l'arrêt, sans laisser de résidu. Toutes les surfaces internes du circuit fluide doivent présenter des transitions lisses, sans angles vifs, cavités ou raccords filetés. Le soudage doit être réalisé par procédé TIG (tungstène sous gaz inerte), suivi d'un meulage et d'un polissage.
5. Évaluer rigoureusement le NPSH pour prévenir la cavitation
Lors de la phase de réception du lait, les pompes fonctionnent souvent en aspiration depuis des cuves basses ou des camions-citernes, ou font face à une faible pression côté aspiration, ce qui les rend très sensibles à la cavitation. La cavitation non seulement réduit les débits et génère vibrations et bruit, mais cause également des dommages sévères au corps de pompe et aux garnitures. Lors de la sélection, il est essentiel de calculer le NPSH disponible (NPSHa) en fonction du débit maximal du procédé et de la température maximale du lait (car des températures plus élevées augmentent la pression de vapeur saturante, accroissant le risque de cavitation) et de s'assurer que le NPSH requis (NPSHr) de la pompe sélectionnée permet une marge de sécurité d'au moins 0,5 mètre. Si nécessaire, une conception de roue intégrant un inducteur peut être choisie pour réduire le NPSHr.
6. Répondre aux exigences de débit CIP
Les pompes centrifuges servent souvent de pompes d'entraînement pour la circulation CIP. Leurs courbes de performance doivent garantir que, lors du transfert des fluides de nettoyage, elles fournissent le débit et la hauteur manométrique nécessaires pour maintenir une vitesse de circulation d'au moins 1,5 m/s ; cela génère une turbulence suffisante pour nettoyer efficacement la pompe elle-même et l'ensemble du réseau de tuyauteries. La conception interne de la pompe doit garantir l'absence de « zones mortes » (zones non atteintes par le flux de nettoyage) à ces vitesses élevées.
7. Considérer l'efficacité énergétique et la régulation par variateur de fréquence
Les usines laitières consomment d'énormes quantités d'électricité. Choisir des pompes centrifuges équipées de moteurs à haut rendement IE3 ou IE4 et de variateurs de fréquence (VFD) permet un ajustement progressif du débit et de la pression selon les besoins réels de production. Cela permet non seulement des économies d'énergie significatives, mais aussi des démarrages et arrêts plus doux, une réduction des coups de bélier et une protection des tuyauteries et équipements.
Enfin, lors de la discussion sur le choix de la pompe, les paramètres de fonctionnement complets suivants doivent être vérifiés :
Caractéristiques du fluide (type, température, viscosité, densité).
Débit et hauteur manométrique requis, ainsi que la plage de fonctionnement.
Paramètres CIP (température, concentration et durée).
Environnement d'installation (par ex. exigences de lavage au jet ou d'exposition aux inondations).
Documentation obligatoire : certification 3-A Sanitary Standards ou EHEDG de nettoyabilité, certificats matière (par ex. EN 10204 3.1), déclarations de conformité FDA pour les composants en élastomère, et courbes complètes de performance et de NPSHr.