 English
 Español
 Русский
 Français
 Português
 العربية
- Brewing
- 泰国
- 2025
啤酒厂蝶阀阀杆轴向位移
蝶阀阀杆轴向位移导致泰国一家啤酒厂的阀门密封件不到一年就失效,并且手柄变得非常僵硬,操作员在维护日志记录之前就已察觉。阀杆在管线压力下发生轴向移动,由此引发了一系列问题。
阀门的应用场景
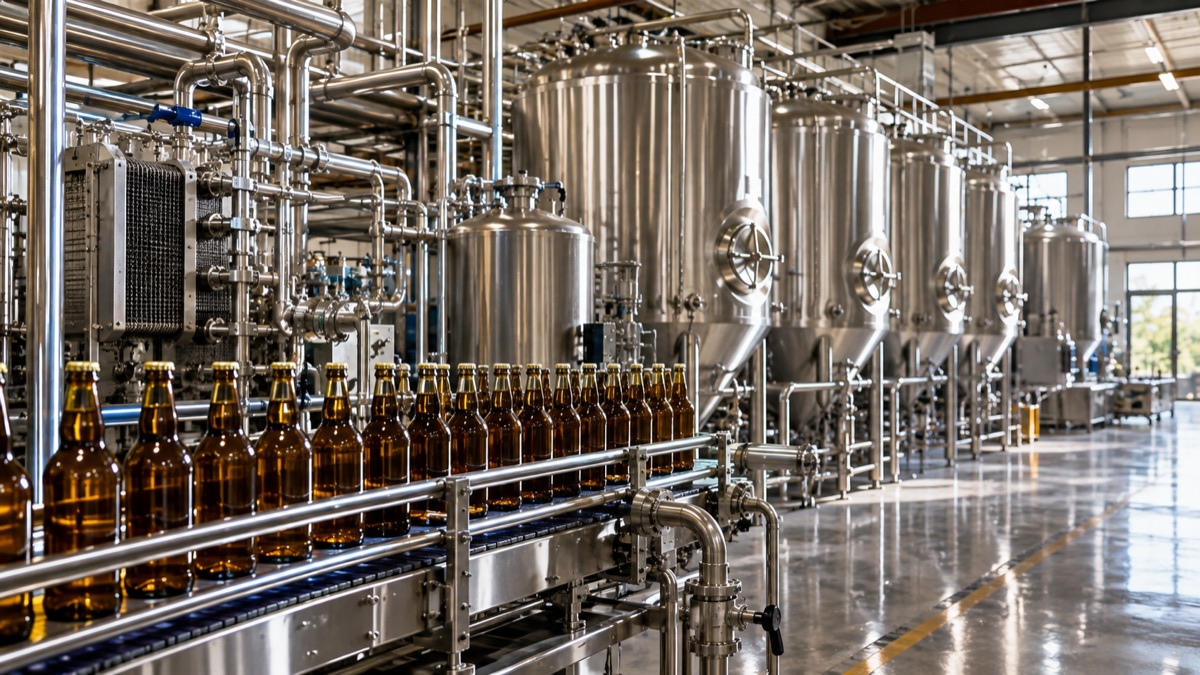
啤酒厂的生产依赖于物料输送。麦芽汁从糖化锅热输送到煮沸锅。发酵液进入熟化罐并停留数周。成品啤酒经过过滤进入灌装车间。每一次输送都伴随着阀门的开启和关闭。在两次输送之间,同一个阀门还要进行碱洗和蒸汽灭菌。
卫生级蝶阀承担了大部分此类工作。它们结构紧凑,对流体阻力小。它们只需四分之一转即可开启,并且可以在一分钟内拆卸进行检查。带手柄的——鸭嘴式手柄——是您在啤酒厂中看到一排排的阀门。出于同样的原因,您也会在乳品厂、食品加工厂和制药车间看到它们。
这位客户是泰国一家年产量约20万吨的啤酒厂。出现问题的阀门位于发酵和灌装环节,这是生产线上停产成本最高的两个地方。
蝶阀阀杆轴向位移发生的原因
啤酒生产中的蝶阀持续循环工作。它全天承受麦芽汁和发酵液对阀盘的冲击,并且每班次会受到两次CIP和SIP的热冲击。经过一年的运行,工作最频繁的阀门阀杆开始沿其自身轴线移动,而不仅仅是绕轴转动。
当阀杆发生轴向位移时,会同时出现两个问题。阀体与阀杆之间的密封件设计为保持在设定的压缩状态。如果阀杆上升,这种压缩就会减小,介质就会开始从阀杆周围渗漏。轴向位移还会导致阀杆与阀盘连接处出现间隙。阀盘不再与阀座完全对齐。即使阀盘稍微偏离中心,也无法与阀座的整个圆周完全闭合。这样,阀门就会出现内漏和外漏。
啤酒厂并未用这些专业术语来描述问题。他们报告的是啤酒出现在不该出现的地方。手柄变得僵硬,偶尔卡死。阀门使用不到一年就需要更换密封件。僵硬是明显的迹象——阀杆轴向位移会增加操作扭矩,因此在任何人发现泄漏之前,这个故障就会通过手柄表现出来。
这些问题很快就不再仅仅是阀门问题。阀杆渗漏在食品安全审计中是卫生不合格项。接头周围的残余糖分正是审计员预期会发现微生物滋生的地方。而且每次更换密封件都意味着生产线停产、拆卸相关管段,并在啤酒重新通过之前再次进行清洁验证。
我们提供的产品
带有防吹出阀杆和精密配合而非间隙配合的阀杆与阀盘连接件的卫生级蝶阀。
防吹出阀杆在阀体内部设有一个轴向限位。无论介质如何作用,无论每天循环多少次,阀杆都可以转动但不会轴向移动。将阀杆固定在位,其下方的密封件就能保持在设计的压缩状态。这消除了泄漏路径,而不是仅仅通过拧紧来抵抗泄漏。
连接件是另一半,也是经常被忽视的一半。通过销钉穿过阀盘的阀杆在设计上存在间隙,而间隙是压力作用的自由空间。我们的阀门采用数控机床精密加工和装配。阀杆和阀盘通过轴承面而非孔和销钉连接。阀盘精确地停留在阀杆指定的位置,并且在四分之一转动过程中扭矩保持平稳。过去因阀杆移位而导致的扭矩突然飙升现象不再发生。
所有部件都按照我们一贯的方式进行检查。阀杆和阀座孔在尺寸检验下对照图纸进行检查。在发货前,关闭的阀门在压力测试下对照其阀座进行检查。
带来的改变
在我们提供的阀门安装位置,阀杆轴向位移问题得以解决,由此引发的故障链也随之终止。
密封件现在能够达到其预期寿命,而不再是一年内就需要更换。生产线不再在批次之间因计划外的工作而停产。操作扭矩恢复到该尺寸阀门应有的手感。这是啤酒厂自身判断故障未复发的早期预警。发酵和灌装环节保持了其生产顺序,并且在阀门出现问题时曾下降的批次间一致性也已恢复稳定。
为什么选择我们
一个阀杆能保持五年不移位的阀门并非一个巧妙的构想。它是一系列无人跳过的、看似寻常的决策链。
我们的采购方式正是如此。供应商选择、询价、比较、谈判、来料验收和退货都是书面程序,而非习惯。一个发生轴向位移的阀杆,通常最初是棒材不完全符合证书要求。每一批来料都附有检验报告。任何特殊材料的产品,在其余部分投入生产之前,都会先密封并提交首件样品。化学成分、机械性能和表面状况都有相应的指标需要满足。
然后,成品阀门经过压力测试并附带其证书出厂。阀体无污染、光滑、无裂纹或毛刺;法兰面无凹痕或划痕。对供应商在螺丝等细节上严格要求,是向啤酒厂提供可靠产品最经济的方式。
如果您的管线在阀杆周围出现啤酒渗漏,那么值得检查一下阀杆是否仍在其安装位置。
您的产线也遇到这种情况吗?
告诉我们尺寸、连接方式与输送介质,您收到的将是含价格的报价,而不是又一轮追问。
其他类似产线
-
Cosmetics
阀门位置漂移在灌装线上
-
Dairy
沿海空气中不锈钢生锈
-
阿拉伯联合酋长国
Manifold weld micro-leaks in a data centre