 English
 Español
 Русский
 Français
 Português
 العربية
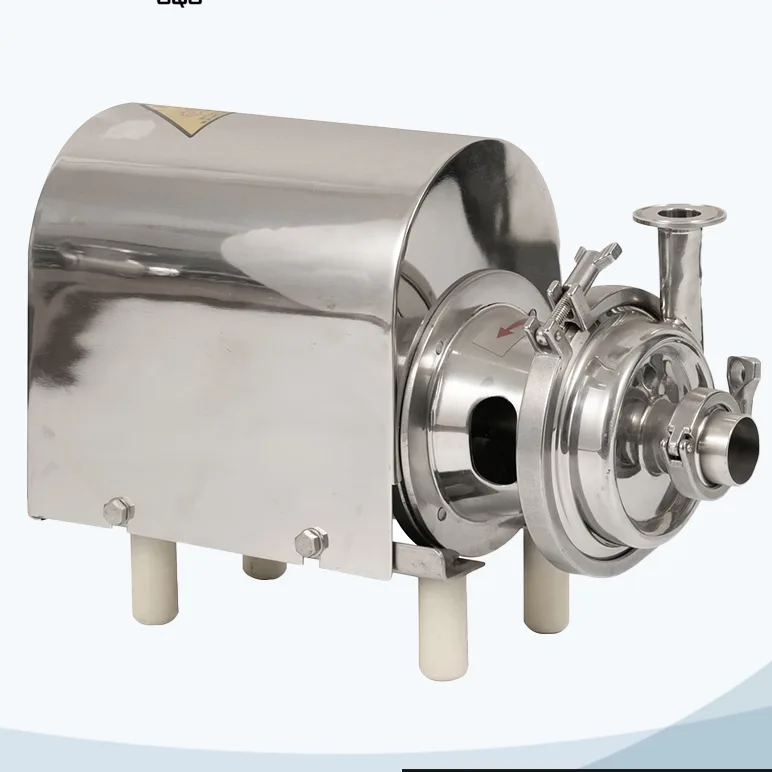
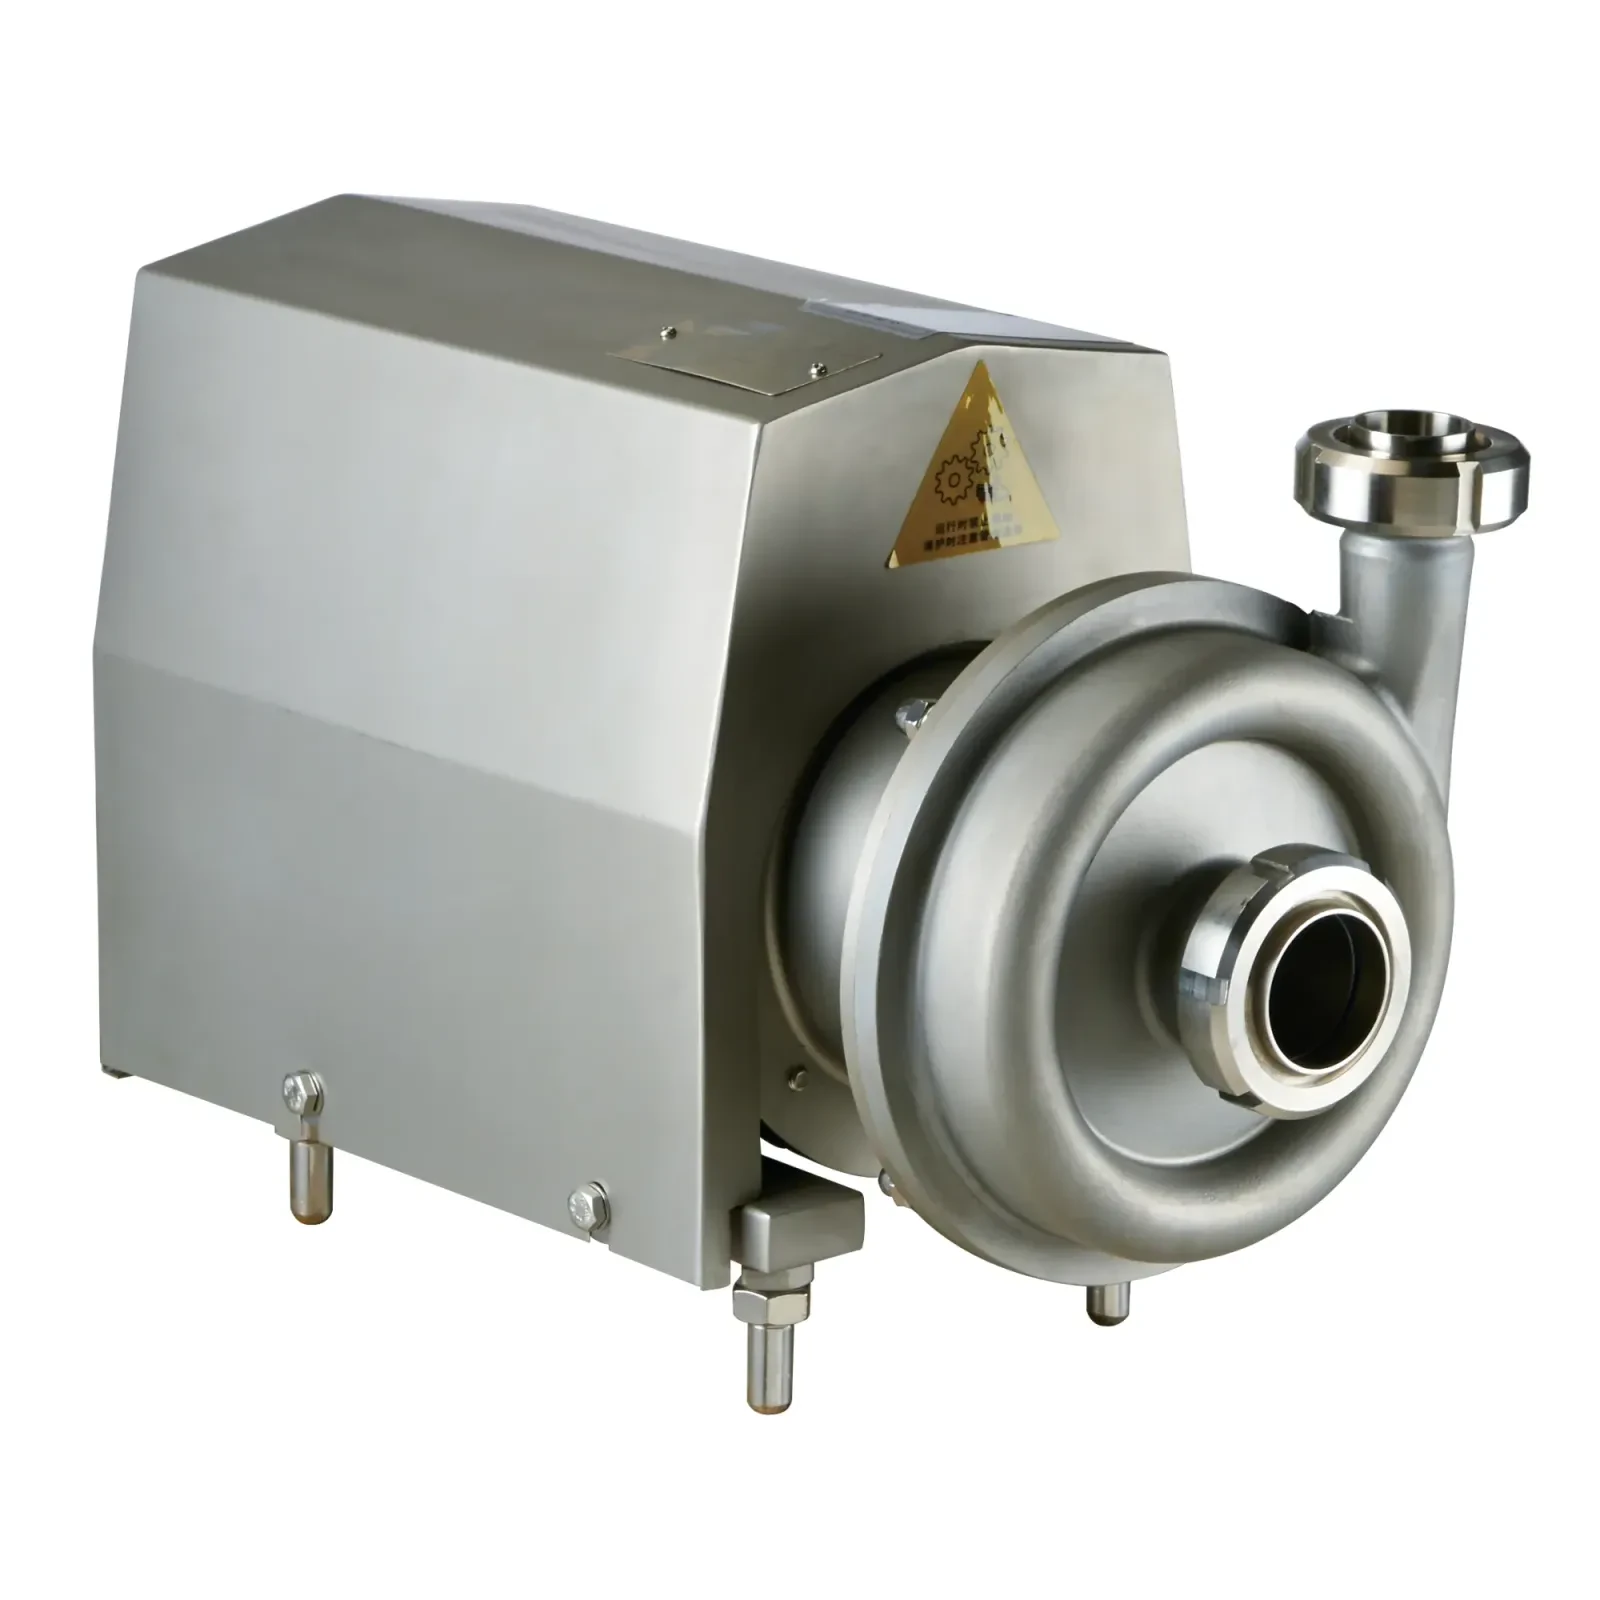
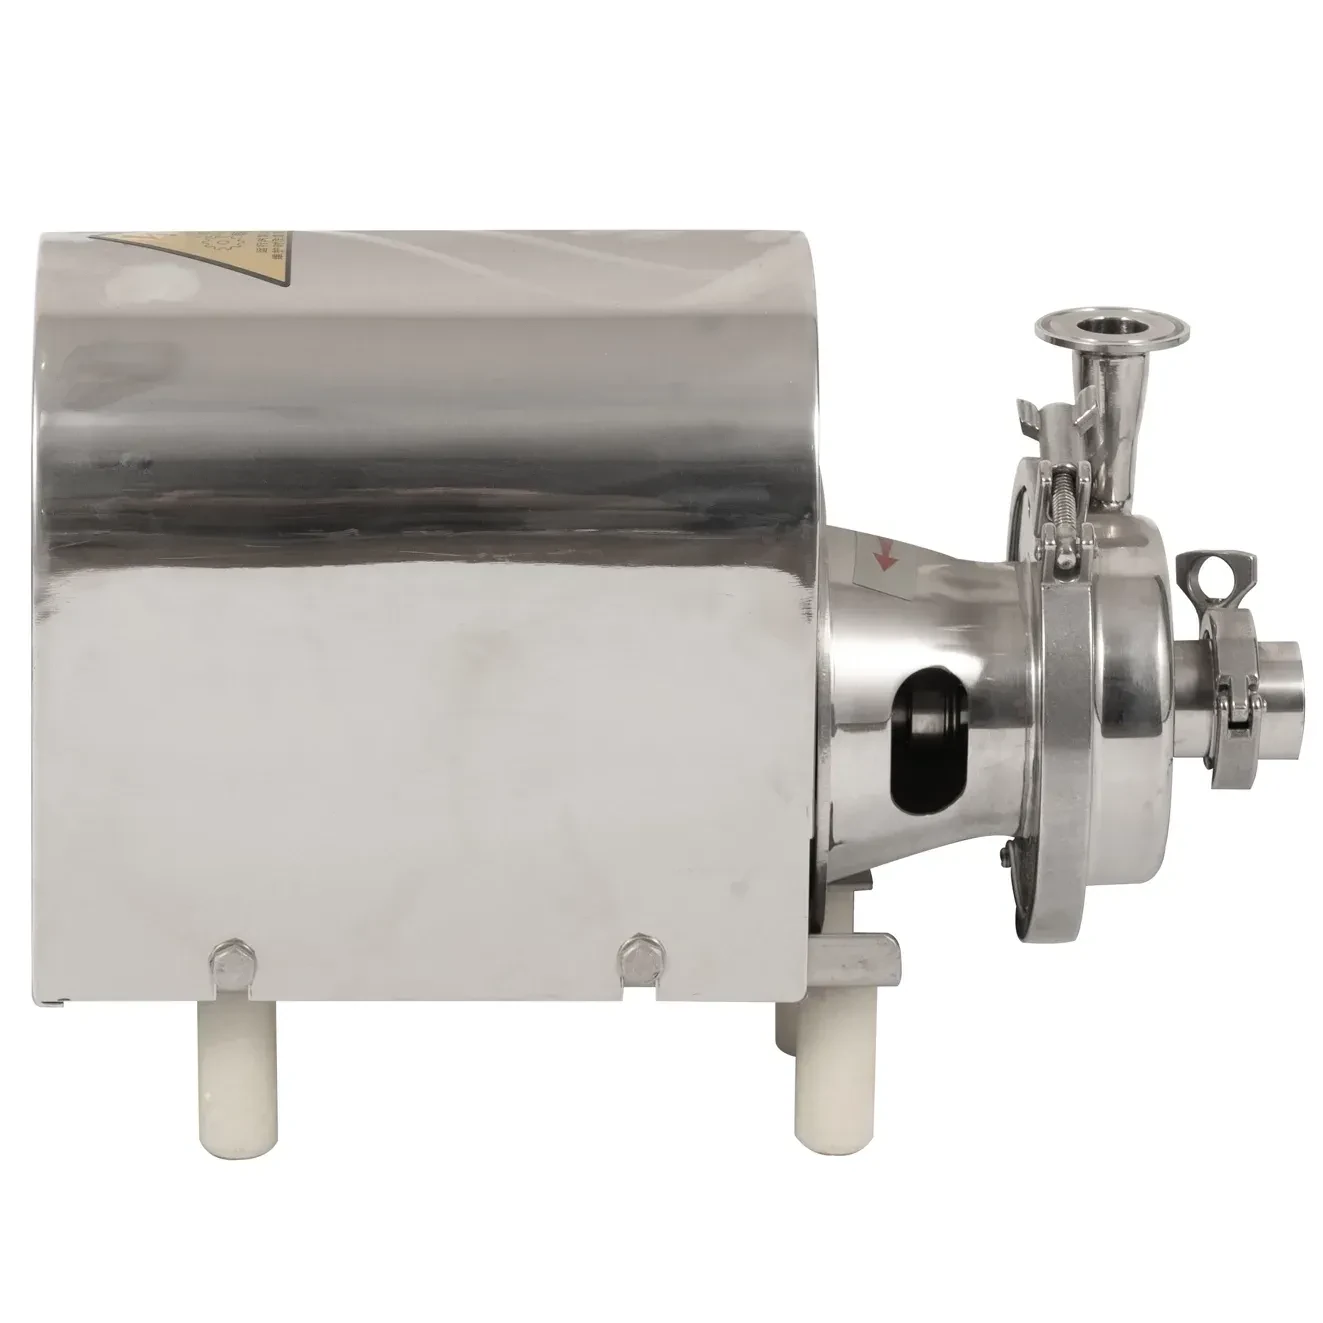
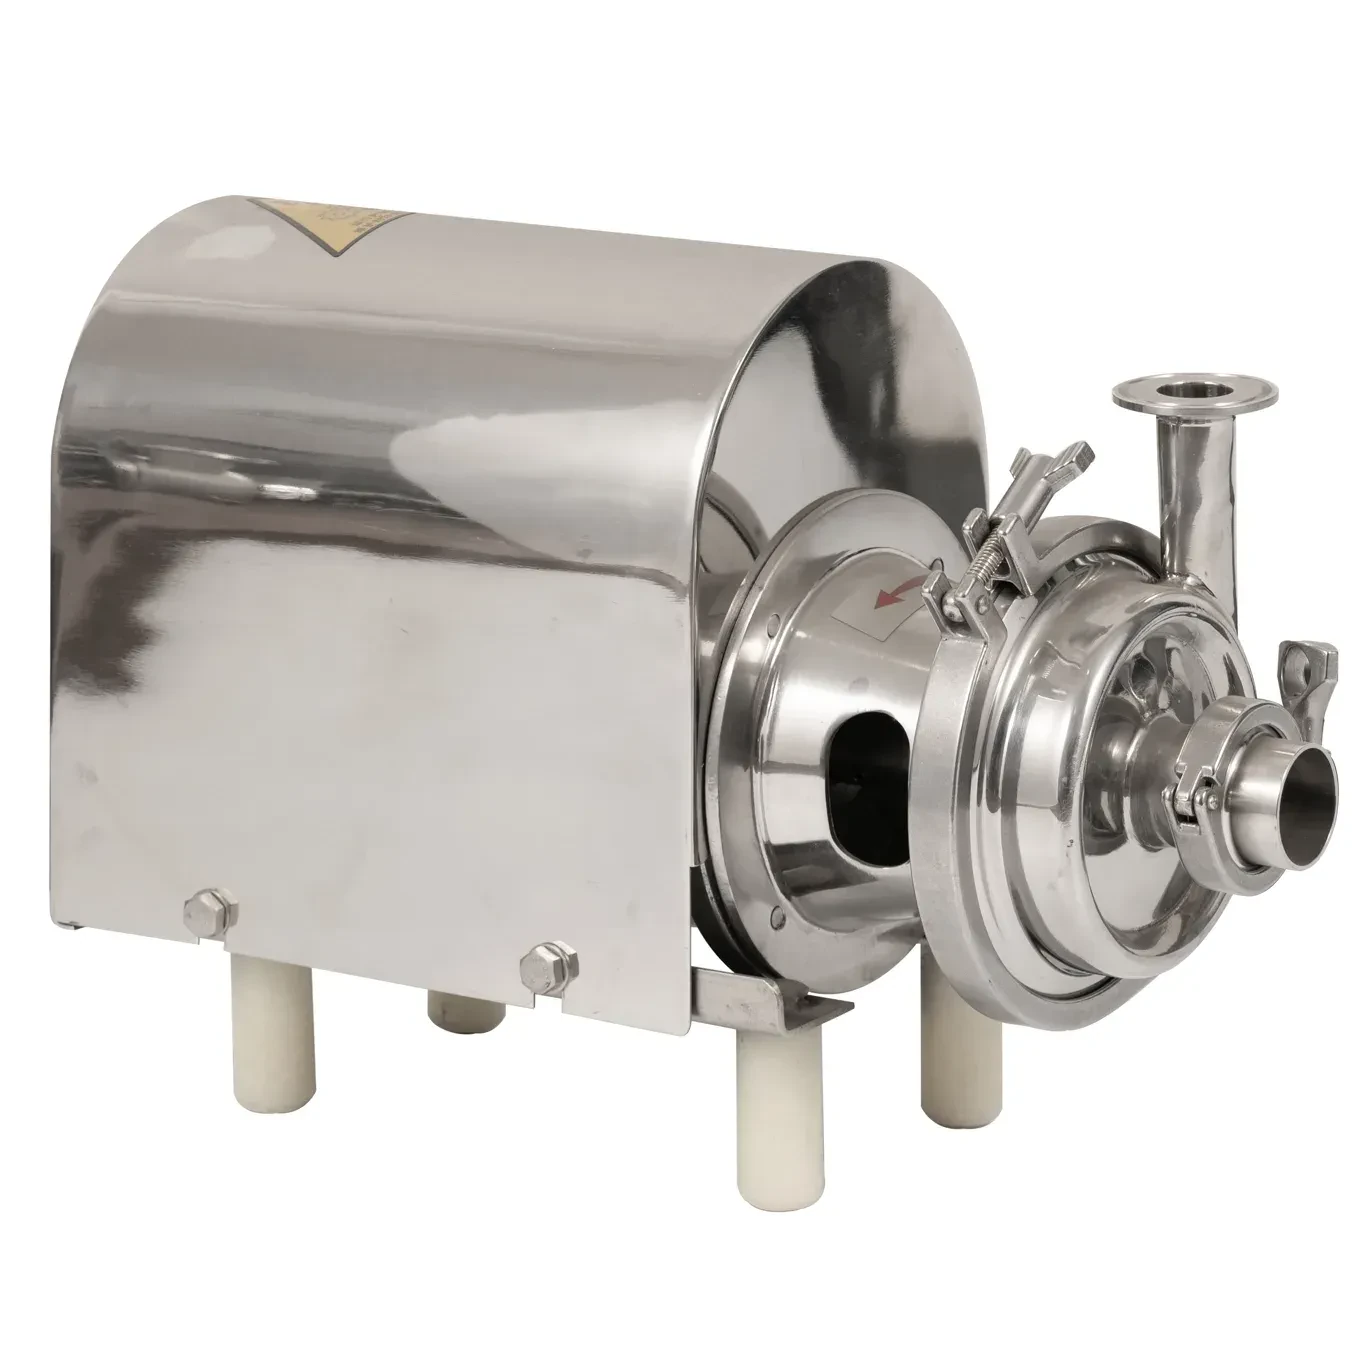
以下概述了在乳制品加工中使用的卫生不锈钢离心泵的常见故障及故障排除方法。排除这些问题时需要考虑泵的特定设计特征——例如开放式叶轮和双机械密封——以及乳制品加工操作的特性,包括巴氏灭菌和CIP(原位清洗)程序。
问题 1:流量不足、扬程不足或排出不稳定
这是生产过程中最常见的问题。
检查旋转方向和速度:首先,确认电机的旋转方向与泵壳上的箭头一致。在乳制品厂,电机维护后常常会发生相位反转。对于由变频驱动(VFD)驱动的泵,确认频率与额定速度相符。
叶轮与泵壳之间的间隙过大:卫生离心泵采用开放式叶轮,叶轮面与泵盖之间的间隙对性能有显著影响。如果在拆卸/重新组装后垫片未正确调整,或者叶轮随着时间的推移磨损,间隙会增加;这会导致内部循环急剧上升,从而导致流量和扬程降低。间隙必须调整到手册中规定的标准值(通常为0.3–0.7 mm)。
进水管道阻塞:检查手动进水阀是否完全打开,过滤器或捕集器是否堵塞。对于牛奶进料软管,确保软管在抽吸时没有塌陷或扭曲。
严重气蚀:如果泵在运行时发出明显的爆裂声或不规则振动,可能发生气蚀。这在新泵的调试期间或操作条件变化时很常见。原因包括进水过滤器或管道堵塞,或流体温度过高(例如,牛奶从巴氏灭菌器中排出)导致饱和蒸气压力升高;结合低进水液位或过长的管道,导致净正吸入头(NPSH)不足。解决方案包括提高进水液位、降低流体温度、缩短或增大进水管道直径,或选择具有低NPSH性能的叶轮。
泵内空气滞留:卫生泵设计为在停止时完全排水,但在重新启动前必须进行灌注(充满液体并排气)。如果空气在泵壳或进水管道的高点积聚,可能导致流动不稳定甚至完全失去流动。打开排气阀或松开排出接头以排出空气。
故障 2:机械密封泄漏
机械密封是卫生泵中防止泄漏的关键组件;其失效直接影响产品安全和清洗、消毒过程的有效性。
双面密封泄漏报警:卫生泵通常配备具有监测端口的双面密封。如果液体持续从监测端口流出,则需要确定泄漏是来自产品侧还是大气侧。
产品侧(内侧)密封泄漏:拆卸后识别的常见原因包括材料烧灼或结晶(由于在巴氏灭菌后未及时清洗)、金属异物划伤或由于气蚀或振动造成的磨损。旋转环和静止环表面上的裂纹或热应力点(例如,碳化硅/碳)表明暴露于干运行或严重热冲击。
大气侧(外侧)密封泄漏:这通常是由于轴向移动过大,导致轴承磨损或密封冲洗液供应不规则。
密封老化和材料选择:在乳制品加工中频繁进行的CIP(原位清洗)程序——涉及酸性/碱性溶液和高温蒸汽(85–140°C)——使橡胶二次密封件受到循环热化学降解。如果泄漏频繁,请确认O型圈由耐高温材料(如EPDM或FKM)制成,并建立定期更换计划。
安装不当:不正确的压缩、旋转环和静止环的错位,或密封面上存在微小杂质是维护后立即泄漏的最常见原因。严格遵循清洁和正确的安装程序至关重要。
故障 3:异常振动和噪音
气蚀:如前所述,这是振动和噪音的最常见来源;声音类似于碎石通过泵的声音。
旋转部件的不平衡或松动:如果叶轮在输送含有颗粒的材料(如酸奶中的水果块)时吸入硬物,叶片可能会受损,导致不平衡。松动的叶轮锁紧螺母也可能导致振动。
管道与泵的错位应力:泵的进水口和出水口必须自然与管道对齐;间隙不应通过强行拧紧法兰螺栓来关闭。传递到泵壳的管道应力会导致整个泵组件的振动,并加速机械密封和轴承的损坏。
轴承问题:卫生泵的电机和轴承外壳通常会经历高强度的清洗。如果轴承密封受损,水或清洗液进入轴承外壳会导致润滑脂乳化和降解,从而导致轴承发出尖叫声和过热。必须根据维护计划补充食品级润滑脂。
故障 4:电机过热或过载跳闸
材料粘度或比重超过限制:如果像粘稠的酸奶或奶油这样的材料——应该由叶片泵处理——错误地喂入离心泵,功耗将远远超过电机的额定容量,导致过载。
机械摩擦:叶轮间隙设置过紧,导致与泵壳的摩擦;或者机械密封压缩过大,导致严重的热量产生。
电气故障:检查常见的电气问题,如相位丢失、电压不平衡或接线松动。错误的变频驱动(VFD)参数设置(例如,电机额定电流)也可能触发误报。
问题 5:清洗不彻底和卫生“死区”
这是与卫生泵相关的特定“故障”;虽然肉眼不可见,但它构成了显著的微生物风险。
CIP流速不足:为了清洁泵的内壁和叶轮,CIP回流速度必须超过1.5 m/s,以产生有效的湍流。如果泵在清洗周期内保持静止或以低速运行,其自清洁效率将受到严重影响。
泵壳排水不完全:泵必须安装倾斜1–2度,以确保底部排水口位于最低点。水平安装——更糟的是,反向倾斜——会导致液体在壳体内积聚,形成细菌滋生的温床。
清洁叶轮背面:在一些较旧或设计不良的泵中,叶轮背面与泵盖之间的滞留区很难通过主流路径清洗。需要验证泵的设计是否包含反冲洗通道,并确保在清洗过程中泵正在运行。
清洁密封面沟槽:机械密封的旋转环和静止环之间形成的微小间隙对卫生加工构成挑战。严格控制CIP化学浓度、温度和持续时间至关重要,并且密封设计本身必须适合原位清洗(CIP)操作。
系统故障排除方法
当泵发生故障时,建议遵循以下逻辑进行快速诊断:
首先,倾听异常声音并感受振动,以区分液压问题(如气蚀)、机械问题(轴承或摩擦)和密封相关问题。
接下来,检查吸入管道——这是一个常常被忽视的区域,但却是大多数流量相关问题的来源。
然后,查看过程记录,以检查故障发生时温度、粘度或操作频率的变化。
最后,查看维护历史;最近服务的组件最可能是罪魁祸首。
此外,建立预防性维护程序是基础。通过定期监测和记录流量、压力、振动和密封泄漏等参数,定期更换机械密封、轴承和密封圈,以及在每次服务后准确测量叶轮间隙,可以有效避免意外停机。