 English
 简体中文
 Русский
 Français
 Português
 العربية
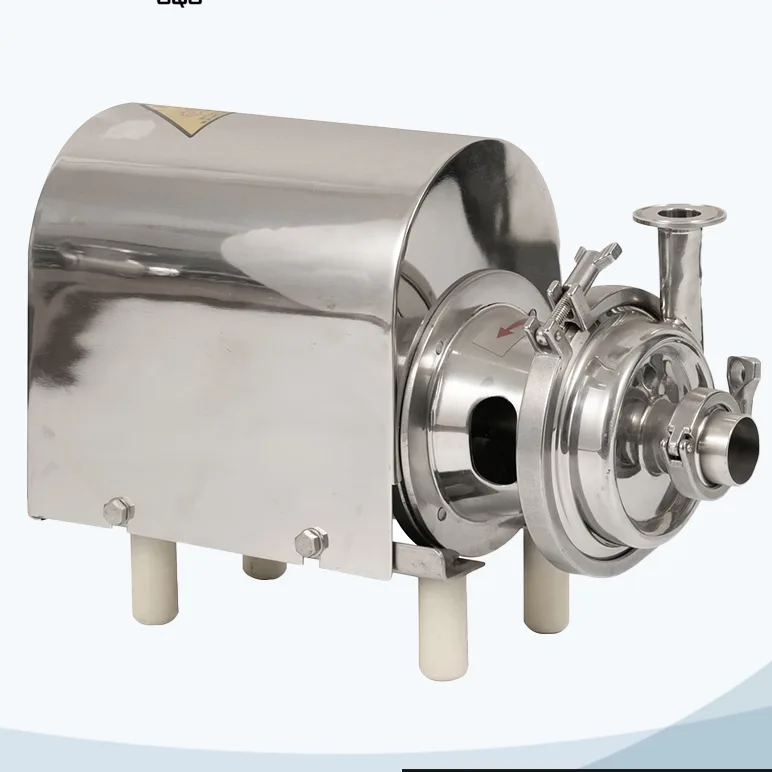
Fallas comunes y métodos de resolución de problemas para bombas centrífugas sanitarias de acero inoxidable en el procesamiento de leche y lácteos
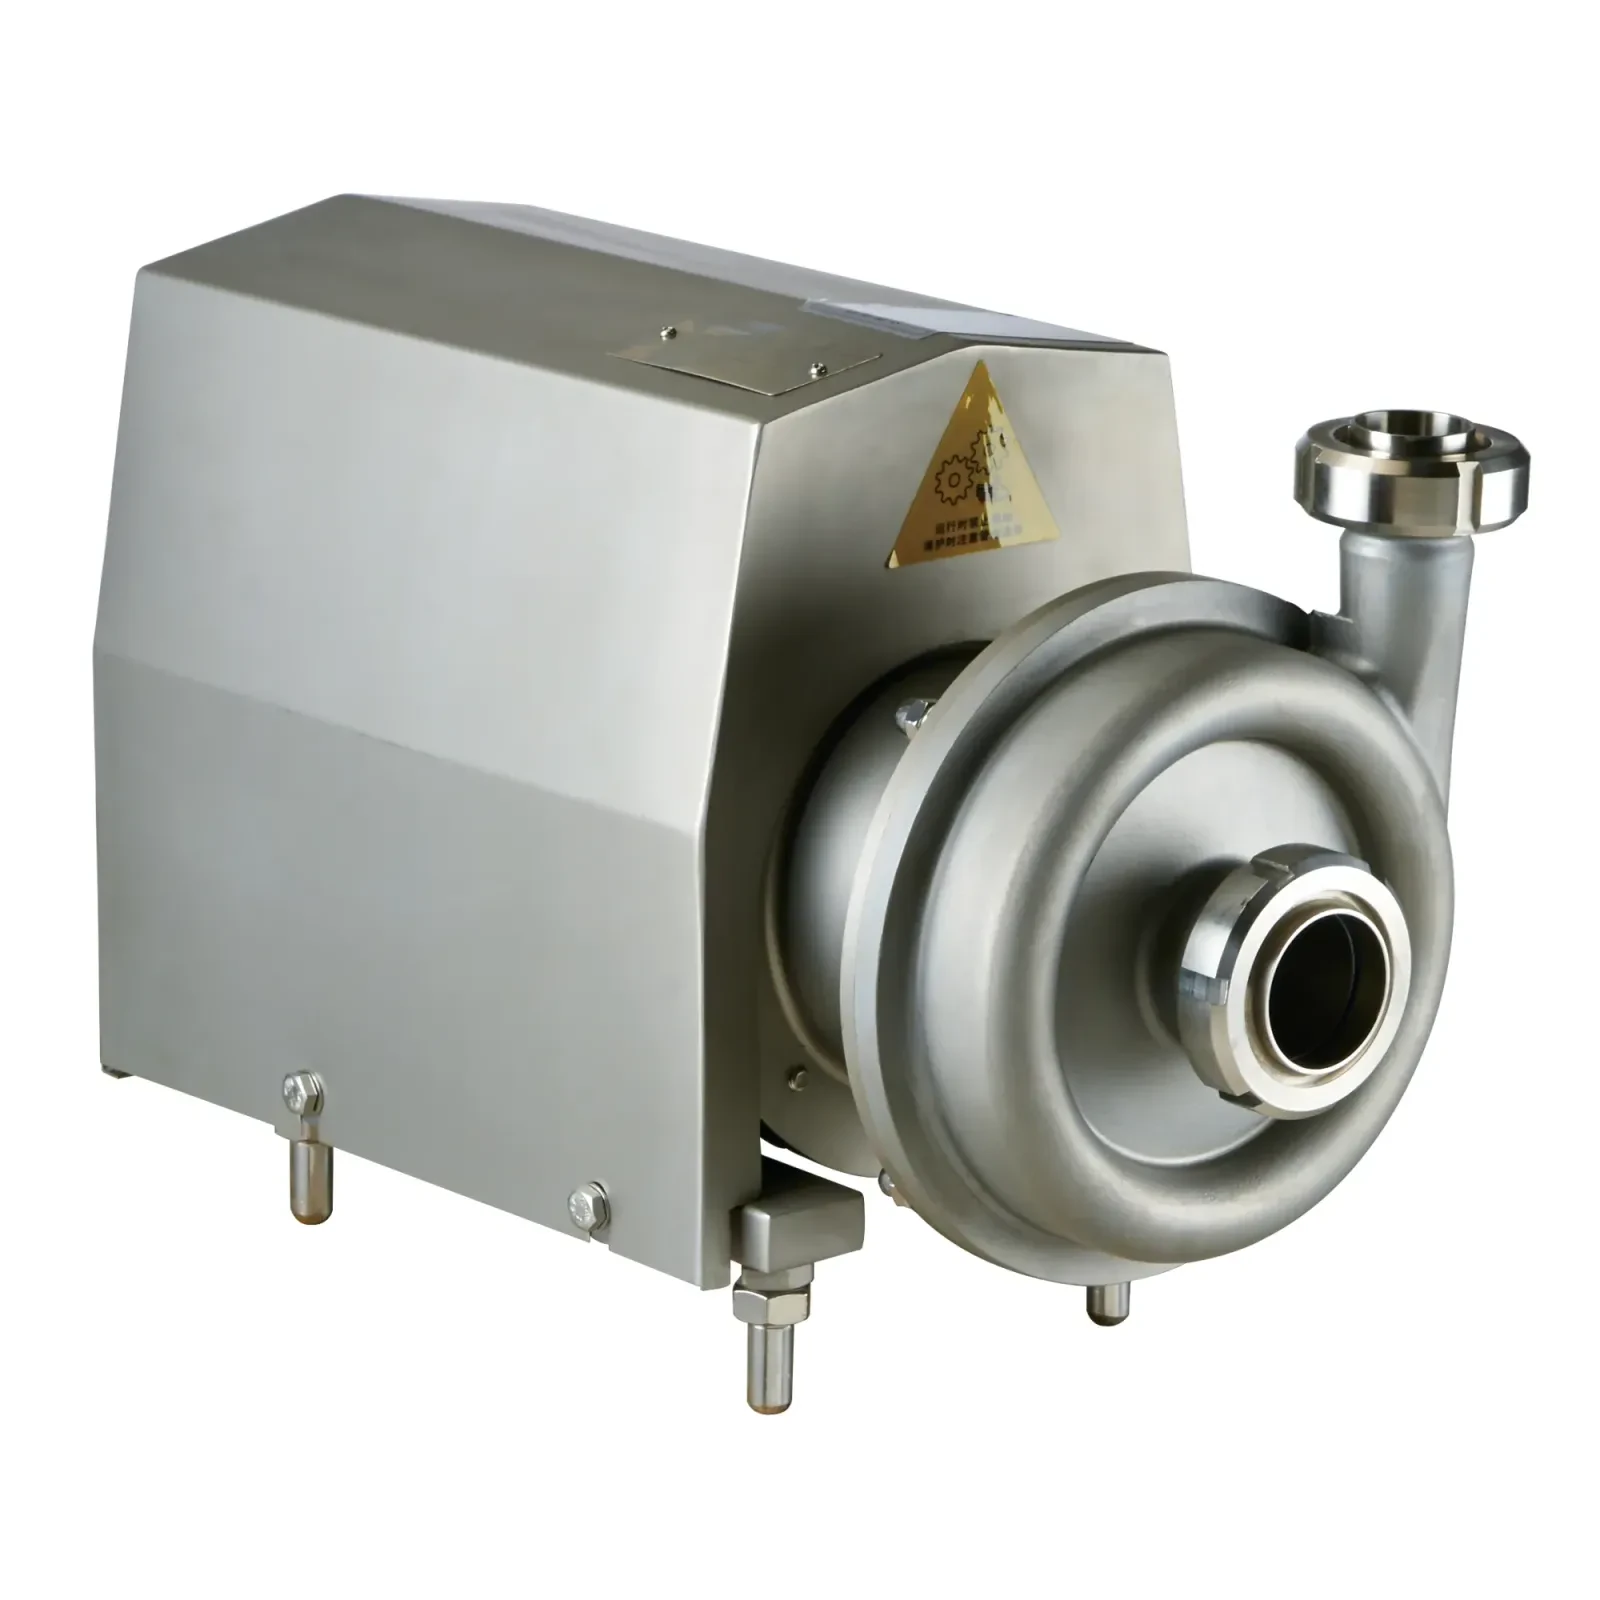
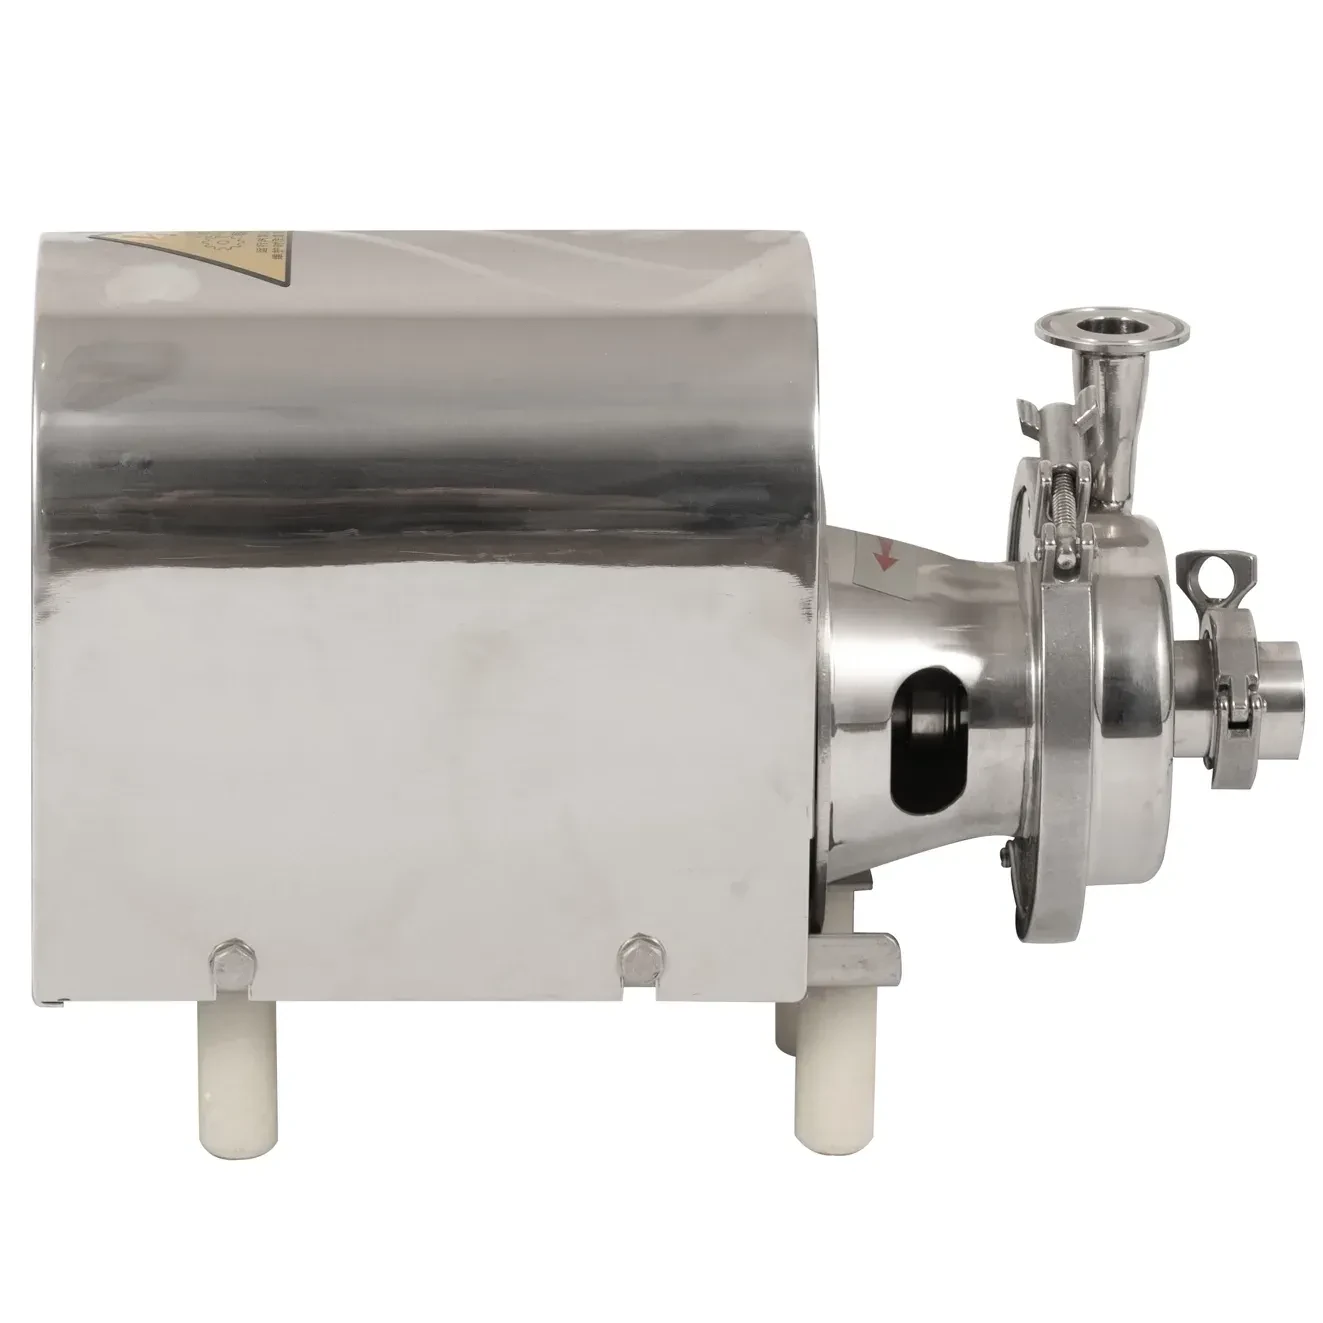
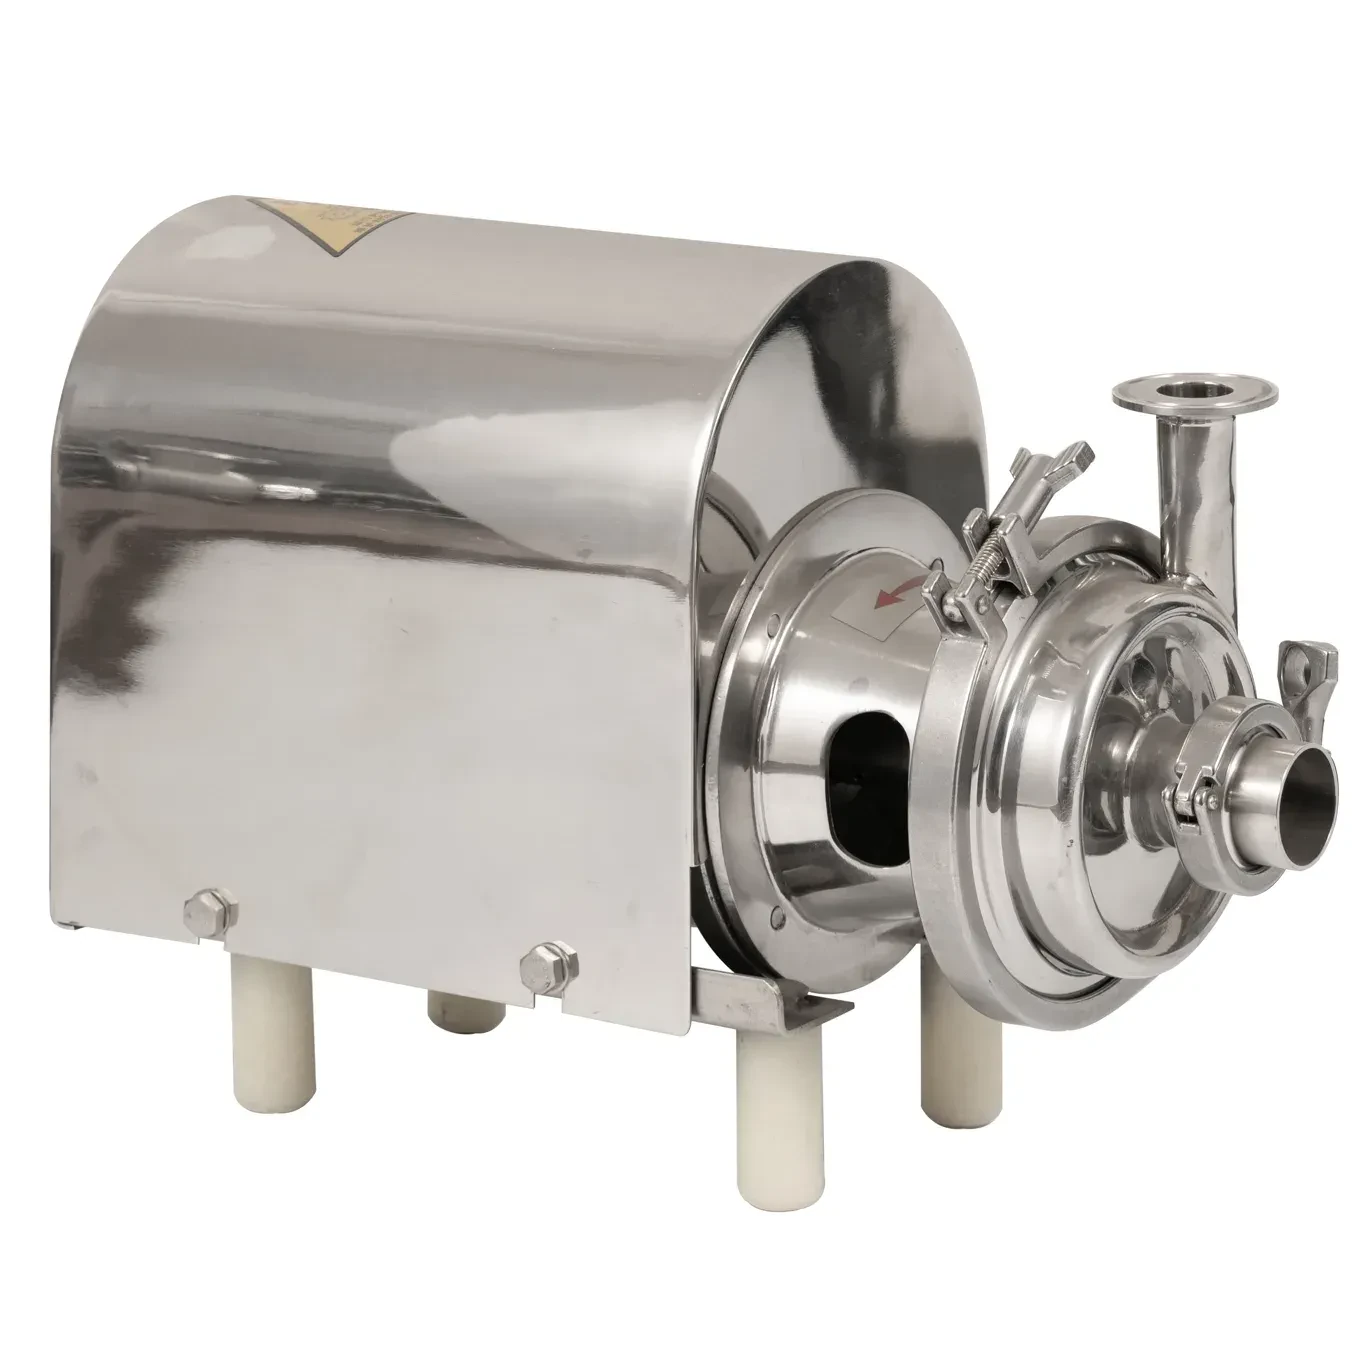
A continuación se describen las fallas comunes y los métodos de resolución de problemas para bombas centrífugas sanitarias de acero inoxidable utilizadas en el procesamiento de lácteos.
A continuación se describen las fallas comunes y los métodos de resolución de problemas para bombas centrífugas sanitarias de acero inoxidable utilizadas en el procesamiento de lácteos. La solución de estos problemas requiere tener en cuenta las características de diseño específicas de la bomba —como impulsores abiertos y sellos mecánicos dobles—, así como las características de las operaciones de procesamiento de lácteos, incluidos los procedimientos de pasteuración y CIP (Cleaning-in-Place).
Problema 1: Caudal insuficiente, altura de elevación inadecuada o descarga inestable
Este es el problema más común que se encuentra durante la producción.
Verificar la dirección y velocidad de rotación: Primero, verifique que la dirección de rotación del motor coincida con la flecha en la carcasa de la bomba. En las plantas lácteas, la inversión de fase ocurre a menudo después del mantenimiento del motor. Para bombas accionadas por variadores de frecuencia (VFD), verifique que la frecuencia corresponda a la velocidad nominal.
Holgura excesiva entre el impulsor y la carcasa de la bomba: Las bombas centrífugas sanitarias utilizan impulsores abiertos, y la holgura entre la cara del impulsor y la tapa de la bomba afecta significativamente el rendimiento. Si las calzas no se ajustan correctamente después del desarmado y rearmado, o si el impulsor se desgasta con el tiempo, la holgura aumenta; esto conduce a un aumento brusco en la recirculación interna, lo que resulta en una reducción del caudal y de la altura de elevación. La holgura debe ajustarse al valor estándar (típicamente 0.3–0.7 mm) según se especifica en el manual.
Obstrucción en la línea de succión: Verifique que la válvula manual de succión esté completamente abierta y que el filtro o trampa no estén obstruidos. En el caso de las mangueras de recepción de leche, asegúrese de que la manguera no se haya colapsado bajo la succión ni se haya retorcido.
Cavitación severa: Si la bomba opera con sonidos distintivos de chasquido o explosión y vibración irregular, es probable que se esté produciendo cavitación. Esto es común durante la puesta en marcha de bombas nuevas o cuando cambian las condiciones de operación. Las causas incluyen bloqueos en el filtro o la tubería de succión, o temperaturas de fluido excesivamente altas (por ejemplo, leche que sale de un pasteurizador) que elevan la presión de vapor saturado; combinado con niveles bajos de líquido en la succión o tuberías excesivamente largas, esto resulta en una altura de succión positiva neta (NPSH) insuficiente. Las soluciones incluyen elevar el nivel de líquido en la succión, bajar la temperatura del fluido, acortar o aumentar el diámetro de la tubería de succión, o seleccionar un impulsor con un inductor para rendimiento con bajo NPSH.
Aire atrapado en la bomba: Las bombas sanitarias están diseñadas para vaciarse por completo cuando se detienen, pero deben cebarse (llenarse de líquido y purgarse) antes de reiniciar. Si se acumula aire en la carcasa de la bomba o en los puntos altos de la tubería de succión, puede causar un caudal inestable o incluso una pérdida total del caudal. Abra la válvula de purga o afloje el accesorio de descarga para purgar el aire.
Falla 2: Fuga en el sello mecánico
El sello mecánico es el componente crítico para la prevención de fugas en bombas sanitarias; su falla compromete directamente la seguridad del producto y la efectividad de los procesos de limpieza y desinfección.
Alarma de fuga en sello de doble cara: Las bombas sanitarias a menudo están equipadas con sellos de doble cara que cuentan con puertos de monitoreo. Si el líquido fluye continuamente desde el puerto de monitoreo, es necesario determinar si la fuga se origina en el lado del producto o en el lado atmosférico.
Fuga en el sello del lado del producto (interno): Las causas comunes identificadas después del desarmado incluyen la carbonización o cristalización del material (debido a la falta de limpieza oportuna después de la pasteuración), arañazos de objetos extraños metálicos, o desgaste por fricción (fretting) causado por cavitación o vibración. Las grietas o puntos de tensión térmica en las superficies de los anillos giratorios y estacionarios (por ejemplo, carburo de silicio/carbón) indican exposición a funcionamiento en seco o choque térmico severo.
Fuga en el sello del lado atmosférico (externo): Esto es causado a menudo por un movimiento axial excesivo resultante del desgaste de los rodamientos o por irregularidades en el suministro de fluido de barrido del sello.
Envejecimiento del sello y selección de materiales: Los procedimientos frecuentes de CIP (Clean-in-Place) en el procesamiento de lácteos —que involucran soluciones ácidas/alcalinas y vapor a alta temperatura (85–140°C)— someten a los sellos secundarios de caucho a una degradación termoquímica cíclica. Si las fugas ocurren con frecuencia, verifique que las juntas tóricas (O-rings) estén hechas de materiales resistentes a altas temperaturas como EPDM o FKM, y establezca un programa de reemplazo regular.
Instalación incorrecta: La compresión incorrecta, la desalineación de los anillos giratorios y estacionarios, o la presencia de pequeñas impurezas en las superficies de sellado son las causas más comunes de fugas inmediatas después del mantenimiento. Es fundamental el estricto cumplimiento de la limpieza y de los procedimientos de instalación correctos.
Falla 3: Vibración y ruido anormales
Cavitación: Como se mencionó anteriormente, esta es la fuente más común de vibración y ruido; el sonido se asemeja a grava pasando a través de la bomba.
Desequilibrio o flojedad de las piezas giratorias: Si el impulsor ingiere un objeto duro mientras transporta materiales que contienen partículas (como trozos de fruta en el yogur), las aspas pueden dañarse, lo que lleva a un desequilibrio. Una tuerca de bloqueo del impulsor floja también puede causar vibración.
Tensión por desalineación entre la tubería y la bomba: La succión y la descarga de la bomba deben alinearse naturalmente con la tubería; los espacios no deben cerrarse apretando a la fuerza los pernos de las bridas. La tensión de la tubería transmitida a la carcasa de la bomba causa vibración en todo el conjunto de la bomba y acelera el daño a los sellos mecánicos y rodamientos.
Problemas de rodamientos: Los motores y las cajas de rodamientos de las bombas sanitarias a menudo se someten a lavados a alta intensidad. Si los sellos de los rodamientos se ven comprometidos, la entrada de agua o fluidos de limpieza en la caja de rodamientos hace que la grasa se emulsione y degrade, lo que resulta en chillidos y sobrecalentamiento de los rodamientos. Se debe reponer grasa de grado alimenticio de acuerdo con el programa de mantenimiento.
Falla 4: Sobrecalentamiento del motor o disparo por sobrecarga
La viscosidad o la gravedad específica del material exceden los límites: Si materiales como yogur viscoso o crema —que deben ser manejados por una bomba de lóbulos— se alimentan por error en una bomba centrífuga, el consumo de energía superará con creces la capacidad nominal del motor, causando una sobrecarga.
Fricción mecánica: La holgura del impulsor está ajustada demasiado apretada, lo que causa fricción contra la carcasa de la bomba; o la compresión del sello mecánico es excesiva, lo que lleva a una generación severa de calor.
Fallas eléctricas: Verifique problemas eléctricos comunes como pérdida de fase, desequilibrio de voltaje o cableado flojo. La configuración incorrecta de los parámetros del variador de frecuencia (VFD) (por ejemplo, corriente nominal del motor) también puede desencadenar falsas alarmas.
Problema 5: Limpieza incompleta y "zonas muertas" sanitarias
Esta es una "falla" específica asociada con las bombas sanitarias; aunque es invisible a simple vista, plantea un riesgo microbiológico significativo.
Velocidad de flujo CIP insuficiente: Para limpiar las paredes internas de la bomba y el impulsor, la velocidad del flujo de retorno CIP debe superar 1.5 m/s para generar turbulencia efectiva. Si la bomba permanece estacionaria o opera a baja velocidad durante el ciclo de limpieza, su eficiencia de autolimpieza se ve severamente comprometida.
Drenaje incompleto de la carcasa de la bomba: La bomba debe instalarse con una inclinación de 1 a 2 grados para garantizar que el puerto de drenaje inferior esté en el punto más bajo. La instalación horizontal —o peor aún, una inclinación inversa— hace que el líquido se acumule dentro de la carcasa, creando un caldo de cultivo para bacterias.
Limpieza de la parte trasera del impulsor: En algunas bombas más antiguas o mal diseñadas, la zona estagnante entre la parte trasera del impulsor y la tapa de la bomba es difícil de limpiar a través de la ruta de flujo principal. Es necesario verificar si el diseño de la bomba incluye un canal de retrolavado y asegurar que la bomba esté funcionando durante el proceso de limpieza.
Limpieza de las ranuras de la superficie de sellado: Las pequeñas brechas formadas entre los anillos giratorios y estacionarios de un sello mecánico presentan un desafío para el procesamiento sanitario. El control estricto de la concentración química del CIP, la temperatura y la duración es esencial, y el diseño del sello en sí debe ser adecuado para operaciones de Clean-in-Place (CIP).
Un enfoque sistemático para la resolución de problemas
Cuando una bomba funciona mal, se recomienda seguir esta lógica para un diagnóstico rápido:
Primero, escuche sonidos inusuales y palpe en busca de vibraciones para distinguir entre problemas hidráulicos (como cavitación), problemas mecánicos (rodamientos o fricción) y problemas relacionados con los sellos.
A continuación, inspeccione la tubería de succión, un área que a menudo se pasa por alto, pero que es la fuente de la mayoría de los problemas relacionados con el caudal.
Luego, revise los registros del proceso para verificar cambios en la temperatura, la viscosidad o la frecuencia de operación en el momento de la falla.
Finalmente, revise el historial de mantenimiento; los componentes que fueron reparados recientemente son los culpables más probables.
Además, establecer un programa de mantenimiento preventivo es fundamental. El tiempo de inactividad inesperado se puede evitar eficazmente mediante el monitoreo y registro regular de parámetros como el caudal, la presión, la vibración y las fugas en los sellos; reemplazando periódicamente los sellos mecánicos, rodamientos y anillos de sellado; y midiendo con precisión las holguras del impulsor después de cada servicio.