 English
 简体中文
 Español
 Русский
 Português
 العربية
- Étude de cas
- Émirats arabes unis
- 2025
Fuites microscopiques sur les soudures de collecteurs dans un centre de données
Les micro-fuites sur les soudures de collecteurs sont des défauts qui passent le test et causent des pannes un an plus tard. Dans un centre de données à Dubai refroidissant de l'IA, elles s'ouvraient sous l'effet des cycles thermiques, des mois après la réception des collecteurs.
Emplacement du collecteur
Les charges de travail en IA ont fait passer le refroidissement liquide du statut d'option à celui d'impératif, car l'air ne suffit plus à évacuer la chaleur d'une baie haute densité. Le collecteur en acier inoxydable constitue le système circulatoire de cet agencement. Il achemine le fluide de refroidissement depuis la centrale et le distribue — au débit et à la pression requis — à chaque composant qui en a besoin.
Ce client exploite des centres de données à Dubai et déploie de grands clusters de calcul IA. Son problème ne venait pas de la conception du système de refroidissement, mais de la qualité des composants disponibles pour le construire.
Origine des micro-fuites sur les soudures de collecteurs
Un collecteur de refroidissement liquide comporte des dizaines, voire des centaines de soudures, et chacune d'elles représente un point de fuite potentiel. Les tubes en acier inoxydable à paroi mince ne pardonnent pas ce type d'écart. Maintenez l'arc un instant de trop et c'est le perçage. Soudez sans un inertage adéquat et l'intérieur du raccord s'oxyde et noircit. De plus, le travail manuel varie d'un raccord à l'autre, peu importe l'opérateur.
Ce que le client recevait présentait l'ensemble de ces défauts : perçages, parois intérieures noircies, résidus de laitier piégés à l'intérieur du circuit et susceptibles de circuler dans le liquide, porosité et soudures n'ayant pas pénétré toute l'épaisseur du joint.
Le plus insidieux est qu'aucun de ces défauts ne fuit le jour de la fabrication. Le composant passe avec succès un test en pression et il est expédié. Ensuite, les cycles thermiques et les variations de pression travaillent le défaut, jour après jour, jusqu'à ce qu'un problème microscopique devienne une fuite. Il s'ensuit une perte lente de liquide, entraînant une dégradation silencieuse de la dissipation thermique avant même qu'une alerte ne soit émise. Puis le liquide atteint les composants électroniques, ce qui, dans une salle remplie de GPU, dépasse le simple cadre d'une intervention de maintenance de routine.
Le cahier des charges ne visait donc pas un collecteur étanche à la livraison, mais un collecteur toujours étanche à la troisième année.
Ce que nous avons fourni
Des soudures constantes et un test capable de détecter ce qu'un manomètre ne voit pas.
Les assemblages sont réalisés par soudage orbital TIG entièrement automatisé et par laser de précision. Une tête orbitale applique les mêmes paramètres tout au long de la circonférence du tube. La soudure en fin de parcours est identique à celle du départ. Grâce à un inertage contrôlé, l'intérieur est lisse et brillant plutôt qu'oxydé. Les risques de perçage, de porosité et de manque de pénétration ne sont pas seulement détectés par le contrôle, ils sont éliminés à la source.
Parallèlement, le processus est consigné et rigoureusement appliqué : matériau de base, métal d'apport, gaz de protection, gaz de purge, paramètres. L'improvisation est la cause première de l'inconstance des précédents collecteurs du client, et c'est précisément ce qu'un procédé standardisé élimine en premier.
Chaque collecteur subit ensuite un contrôle d'étanchéité par spectrométrie de masse à l'hélium avant expédition. L'hélium permet de détecter des taux de fuite inférieurs de plusieurs ordres de grandeur à ce qu'un test de chute de pression peut révéler. Il décèle les défauts qui allaient causer la fuite de l'an prochain, alors qu'ils sont encore invisibles. L'épaisseur de la paroi du tube est contrôlée avant toute opération de soudage, et l'assemblage fini est soumis à des tests en pression en plus du contrôle à l'hélium.
Ce que cela a changé
Les collecteurs fournis fonctionnent en continu sans fuite ni anomalie de pression, et les temps d'arrêt non planifiés que subissait le client en raison des fuites ont cessé.
La même configuration a depuis été fournie à un exploitant nord-américain. C'est là le résultat le plus probant : la réussite découle du processus lui-même et non d'un lot de fabrication favorable.
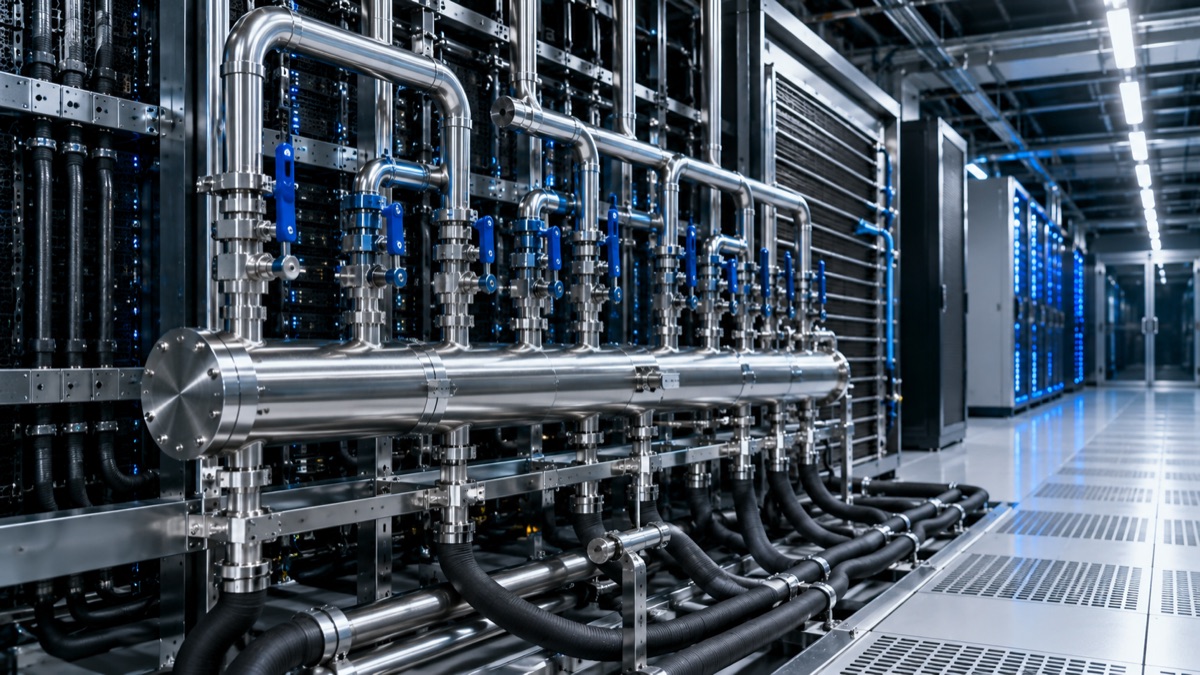
Pourquoi ils sont venus nous voir
Tout ce qui précède repose sur la maîtrise à la source, c'est là que les efforts sont concentrés. L'acier inoxydable arrive accompagné d'un rapport d'inspection couvrant la composition chimique, les propriétés mécaniques et l'état de surface, et ces éléments sont systématiquement vérifiés plutôt que pris pour acquis.
L'expertise technique est internalisée et couvre l'ensemble du projet : sélection des matériaux, développement des procédés de soudage, maîtrise de l'oxygène à l'intérieur du tube pendant le soudage, et spectrométrie de masse à l'hélium en fin de chaîne. L'état de surface interne visé est poli miroir, non oxydé et exempt de laitier. Ce n'est pas une question d'esthétique : une paroi interne oxydée et porteuse de laitier est à la fois une source de contamination pour le liquide de refroidissement et le point de départ de la corrosion.
Promettre une absence totale de fuite est un engagement exigeant. Ce qui rend cette promesse tenable, c'est qu'ici, aucun collecteur n'est validé au seul prétexte qu'il a réussi l'inspection du jour.
Cela se produit-il sur votre ligne ?
Indiquez-nous la dimension, le raccordement et le fluide, et vous recevrez une offre chiffrée plutôt qu’une demande de précisions.