 English
 简体中文
 Español
 Русский
 Français
 العربية
- Caso prático
- Emirados Árabes Unidos
- 2025
Microfugas em soldas de colectores em centros de dados
As microfugas em soldas de colectores são os defeitos que passam no teste e falham ao fim de um ano. Num centro de dados no Dubai a arrefecer computação de IA, abriam-se sob ciclicidade térmica meses após a aprovação dos colectores.
Onde o colector se encontra
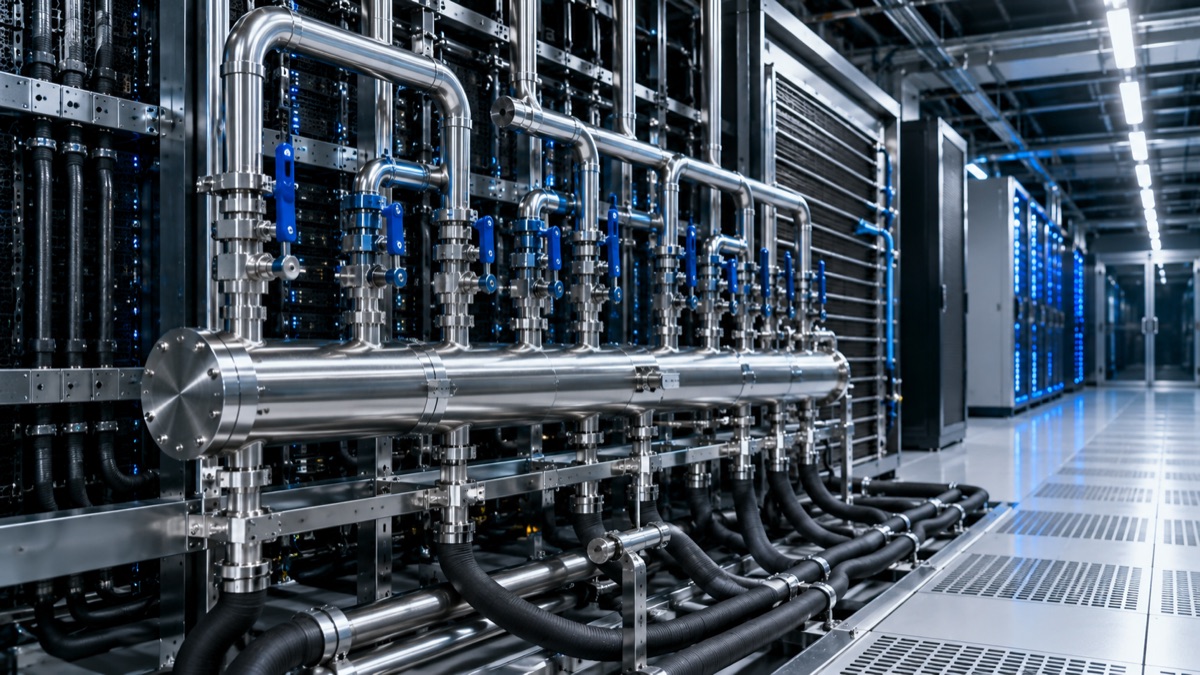
As cargas de trabalho de IA transformaram o arrefecimento líquido de uma opção numa exigência, porque o ar deixou de ser capaz de remover o calor de um bastidor denso. O colector em aço inoxidável é o sistema circulatório dessa disposição. Recebe o fluido de refrigeração da central e distribui-o — com o caudal e a pressão corretos — por todos os componentes que dele necessitam.
Este cliente opera centros de dados no Dubai e está a implementar grandes clusters de computação de IA. O seu problema não era o design do sistema de arrefecimento. Era o que podiam comprar para o construir.
De onde vêm as microfugas em soldas de colectores
Um colector de arrefecimento líquido tem dezenas a centenas de soldaduras, e cada uma delas é um ponto onde pode iniciar-se uma fuga. O tubo de parede fina em aço inoxidável não perdoa isto. Se mantiver o arco um momento a mais, perfura. Se trabalhar sem uma purga adequada, o interior da junta oxida e enegrece. E o trabalho manual varia de junta para junta, independentemente de quem segura na tocha.
O que o cliente vinha a receber mostrava tudo isto. Perfuração por excesso de calor. Paredes interiores enegrecidas. Escória deixada no interior da linha, onde mais tarde viajaria no fluido de refrigeração. Porosidade e soldaduras que nunca penetraram totalmente a junta.
A parte perigosa é que quase nada disto verte no próprio dia. Passa num teste de retenção e é expedido. Depois, a ciclicidade térmica e as oscilações de pressão atuam sobre a falha, dia após dia, até que um defeito que era microscópico se torne numa fuga. O que se segue é uma perda lenta de fluido, pelo que a dissipação de calor degrada-se silenciosamente antes de alguém ser alertado. Em seguida, o fluido chega à eletrónica, o que numa sala cheia de GPUs não é um simples pedido de manutenção.
Portanto, a especificação não era um colector estanque à entrega. Era um colector que continuasse estanque no terceiro ano.
O que fornecemos
Soldaduras que não variam e um teste que encontra o que um manómetro não consegue.
As juntas são executadas em TIG orbital totalmente automatizado e soldadura a laser de precisão. Uma cabeça orbital executa os mesmos parâmetros em todo o perímetro do tubo. A soldadura no fim da circunferência é a soldadura do início. Com a purga controlada, o interior fica liso e brilhante em vez de escamado. A perfuração, a porosidade e a falta de penetração não são tanto detetadas pela inspeção, mas sim evitadas à partida.
Em torno disso, o processo está documentado e é rigorosamente cumprido: material base, metal de achega, gás de proteção, purga, parâmetros. A improvisação foi o que tornou os colectores anteriores do cliente inconsistentes, e é a primeira coisa que um processo padronizado elimina.
Em seguida, cada colector é submetido a um teste de fuga por espetrometria de massa de hélio antes de ser expedido. O hélio deteta taxas de fuga em ordens de grandeza muito abaixo de qualquer teste de decaimento de pressão. Encontra os defeitos que iriam tornar-se na fuga do próximo ano, enquanto ainda não são absolutamente nada. O tubo é verificado quanto a espessura de parede antes de ser soldado, e o conjunto acabado passa por testes de pressão juntamente com a verificação por hélio.
O que mudou
Os colectores fornecidos têm funcionado continuamente sem fugas nem anomalias de pressão, e o tempo de inatividade não planeado que o cliente sofria devido a fugas cessou.
A mesma construção foi posteriormente enviada para um operador norte-americano. Esse é o resultado mais útil dos dois: o resultado decorreu do processo e não de um bom lote.
Por que vieram até nós
Tudo o que precede depende do controlo na origem, pelo que é aí que o esforço é aplicado. O aço inoxidável chega com um relatório de inspeção que abrange a composição química, as propriedades mecânicas e a condição superficial, sendo verificado em vez de aceite com base na confiança.
A capacidade subjacente é interna e estende-se por todo o processo. Seleção de materiais, desenvolvimento de processos de soldadura, controlo de oxigénio no interior do tubo durante a soldadura e espetrometria de massa de hélio no final. A superfície interna a que visamos é brilhante como um espelho, não oxidada e isenta de escória. Isso não é pela estética. Uma parede interior oxidada e com escória é simultaneamente uma fonte de contaminação para o fluido de refrigeração e o ponto onde a corrosão começa.
Zero fugas é algo difícil de prometer. O que torna esta promessa viável é o facto de ninguém aqui aprovar um colector com base no facto de este ter passado na inspeção de hoje.
Isto está a acontecer na sua linha?
Diga-nos a medida, a ligação e o fluido, e receberá uma proposta com preços em vez de um pedido de mais informação.