 English
 简体中文
 Русский
 Français
 Português
 العربية
- Caso práctico
- Emiratos Árabes Unidos
- 2025
Microfugas en soldaduras de colectores en un centro de datos
Las microfugas en las soldaduras de los colectores son defectos que superan la prueba y fallan al año. En un centro de datos de Dubái que refrigera computación de IA, comenzaron a abrirse debido a los ciclos térmicos meses después de que los colectores hubieran sido aprobados.
Dónde se ubica el colector
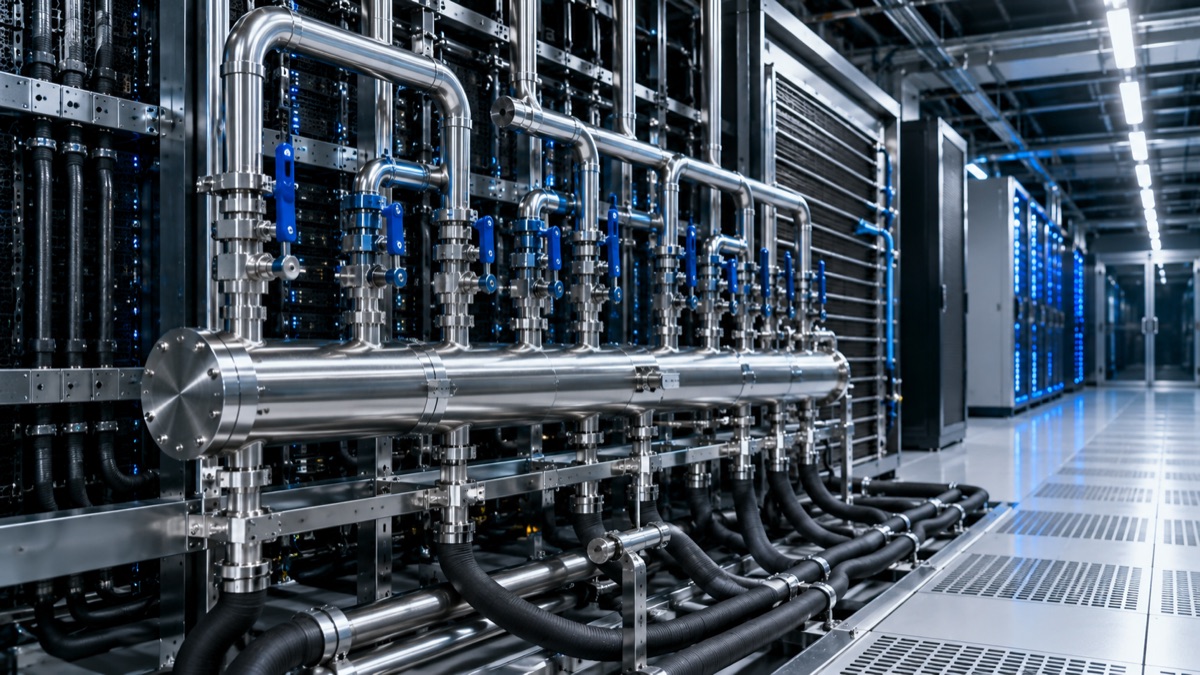
Las cargas de trabajo de IA convirtieron la refrigeración líquida de una opción en un requisito, ya que el aire dejó de ser capaz de evacuar el calor de un rack de alta densidad. El colector de acero inoxidable es el sistema circulatorio de esa disposición. Toma el refrigerante de la planta y lo distribuye —con el caudal y la presión correctos— a cada componente que lo necesita.
Este cliente opera centros de datos en Dubái y está desplegando grandes clústeres de cálculo de IA. Su problema no era el diseño de refrigeración, sino los componentes que podía comprar para construirlo.
De dónde surgen las microfugas en las soldaduras de los colectores
Un colector de refrigeración líquida cuenta con decenas o cientos de soldaduras, y cada una es un punto donde puede iniciarse una fuga. El tubo de acero inoxidable de pared delgada no perdona en este aspecto. Si se mantiene el arco un momento de más, se perfora. Si se opera sin una purga adecuada, el interior de la unión se oxida y se ennegrece. Además, el trabajo manual varía de una unión a otra, sin importar quién sostenga la antorcha.
Lo que el cliente había estado recibiendo mostraba todo esto: perforaciones, paredes interiores ennegrecidas, escoria retenida dentro del conducto que luego viajaría en el refrigerante, porosidad y soldaduras que nunca penetraron por completo la unión.
Lo peligroso es que casi nada de eso presenta fugas el primer día. Pasa una prueba de retención y se envía. Luego, los ciclos térmicos y las fluctuaciones de presión trabajan sobre el defecto, día tras día, hasta que un problema microscópico se convierte en una fuga. Lo que sigue es una pérdida lenta de refrigerante, por lo que la disipación térmica se degrada silenciosamente antes de que se alerte a nadie. Después, el refrigerante llega a los componentes electrónicos, lo que en una sala llena de GPUs no se resuelve con un simple aviso de mantenimiento.
Por lo tanto, la especificación no era un colector estanco en el momento de la entrega, sino un colector que siguiera siendo estanco en el tercer año.
Lo que suministramos
Soldaduras que no varían y una prueba que encuentra lo que un manómetro no puede ver.
Las uniones se realizan mediante TIG orbital totalmente automatizado y soldadura láser de precisión. Un cabezal orbital aplica los mismos parámetros en todo el perímetro del tubo. La soldadura al final de la circunferencia es idéntica a la del inicio. Con una purga controlada, el interior resulta liso y brillante en lugar de presentar cascarilla. La perforación, la porosidad y la falta de penetración no se detectan tanto mediante inspección aquí, como que directamente no se producen.
A partir de ahí, el proceso está documentado y estricto: material base, aporte, gas de protección, purga y parámetros. La improvisación es lo que hacía que los colectores anteriores del cliente fueran inconsistentes, y es lo primero que elimina un proceso estandarizado.
Posteriormente, cada colector se somete a una prueba de fugas por espectrometría de masa de helio antes de su envío. El helio detecta tasas de fuga órdenes de magnitud por debajo de lo que cualquier prueba de caída de presión puede percibir. Encuentra los defectos que iban a convertirse en la fuga del próximo año, mientras aún no son nada. Se comprueba el grosor de la pared del tubo antes de soldarlo, y el conjunto terminado pasa por pruebas de presión junto con la comprobación de helio.
Lo que cambió
Los colectores suministrados han funcionado de forma continua sin fugas ni anomalías de presión, y el tiempo de inactividad no planificado que sufría el cliente debido a las fugas se ha detenido.
Desde entonces, la misma construcción se ha enviado a un operador norteamericano. Ese es el resultado más útil de los dos: el éxito provino del proceso y no de un buen lote.
Por qué acudieron a nosotros
Todo lo anterior depende del control en el origen, por lo que ahí es donde se concentra el esfuerzo. El acero inoxidable llega con un informe de inspección que cubre la composición química, las propiedades mecánicas y el estado de la superficie, el cual se verifica en lugar de aceptarse a ciegas.
La capacidad que lo respalda es propia y abarca todo el proceso de trabajo: selección de materiales, desarrollo del proceso de soldadura, control de oxígeno dentro del tubo durante la soldadura y espectrometría de masa de helio al finalizar. La superficie interna que buscamos es brillante como un espejo, sin oxidación y libre de escoria. Eso no es por estética; una pared interior oxidada y con restos de escoria es tanto una fuente de contaminación para el refrigerante como el punto donde se inicia la corrosión.
Cero fugas es una promesa difícil de cumplir. Lo que hace que sea posible prometerlo es que aquí nadie da por bueno un colector basándose simplemente en que ha superado la inspección de hoy.
¿Le ocurre esto en su línea?
Indíquenos la medida, la conexión y el fluido, y recibirá una oferta con precios en lugar de una petición de más datos.